
【CNC車床用戶必看! 】如何將加工零件的L尺寸缺陷降至零?
表格
CNC車床用戶
你是否遇到過這些問題?
- 夾持時,切屑會導致棒材漂浮,進而造成加工不良…
- 一旦加工過程中出現缺陷,就會接連生產大量次品…
- 缺陷產品產生後,很難對所有產品進行檢驗,以確定其好壞…
- 測量誤差可能因檢驗人員的不同而出現。
我們也收到客戶提出的以下問題。
客戶關注的問題:車削後工件的縱向尺寸缺陷。
以下是一個為閥門製造商加工棒材的加工公司的案例研究。
問題的關鍵點
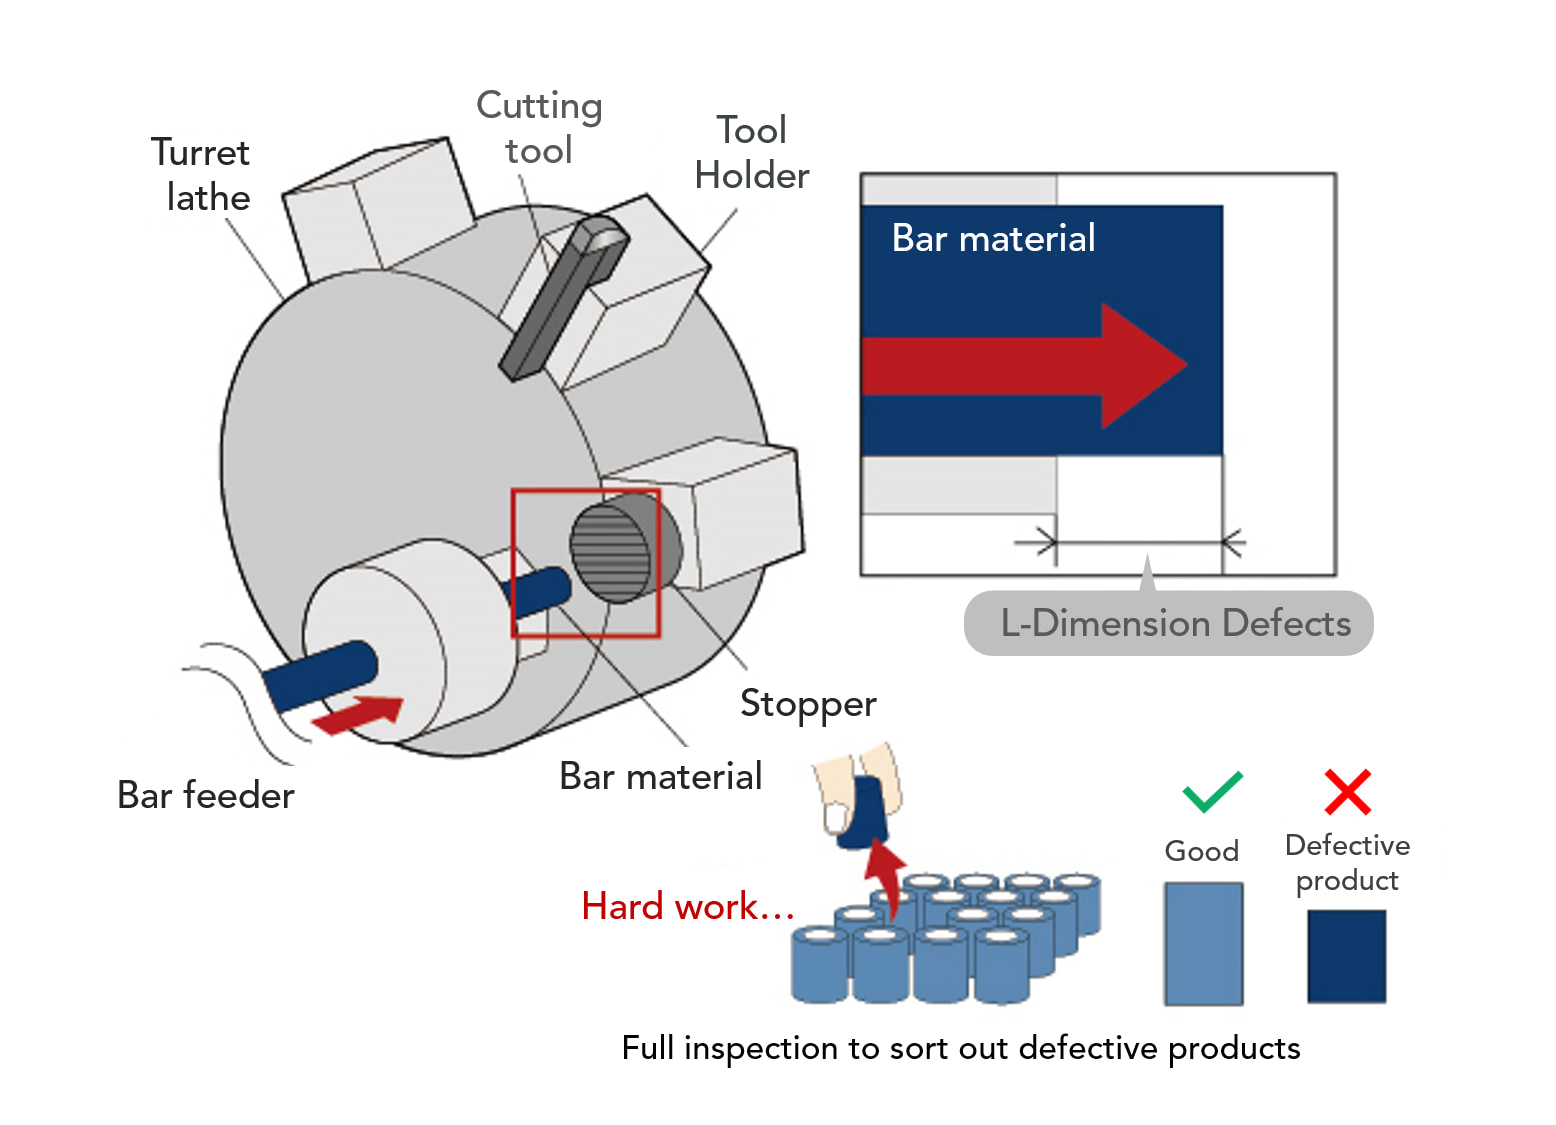
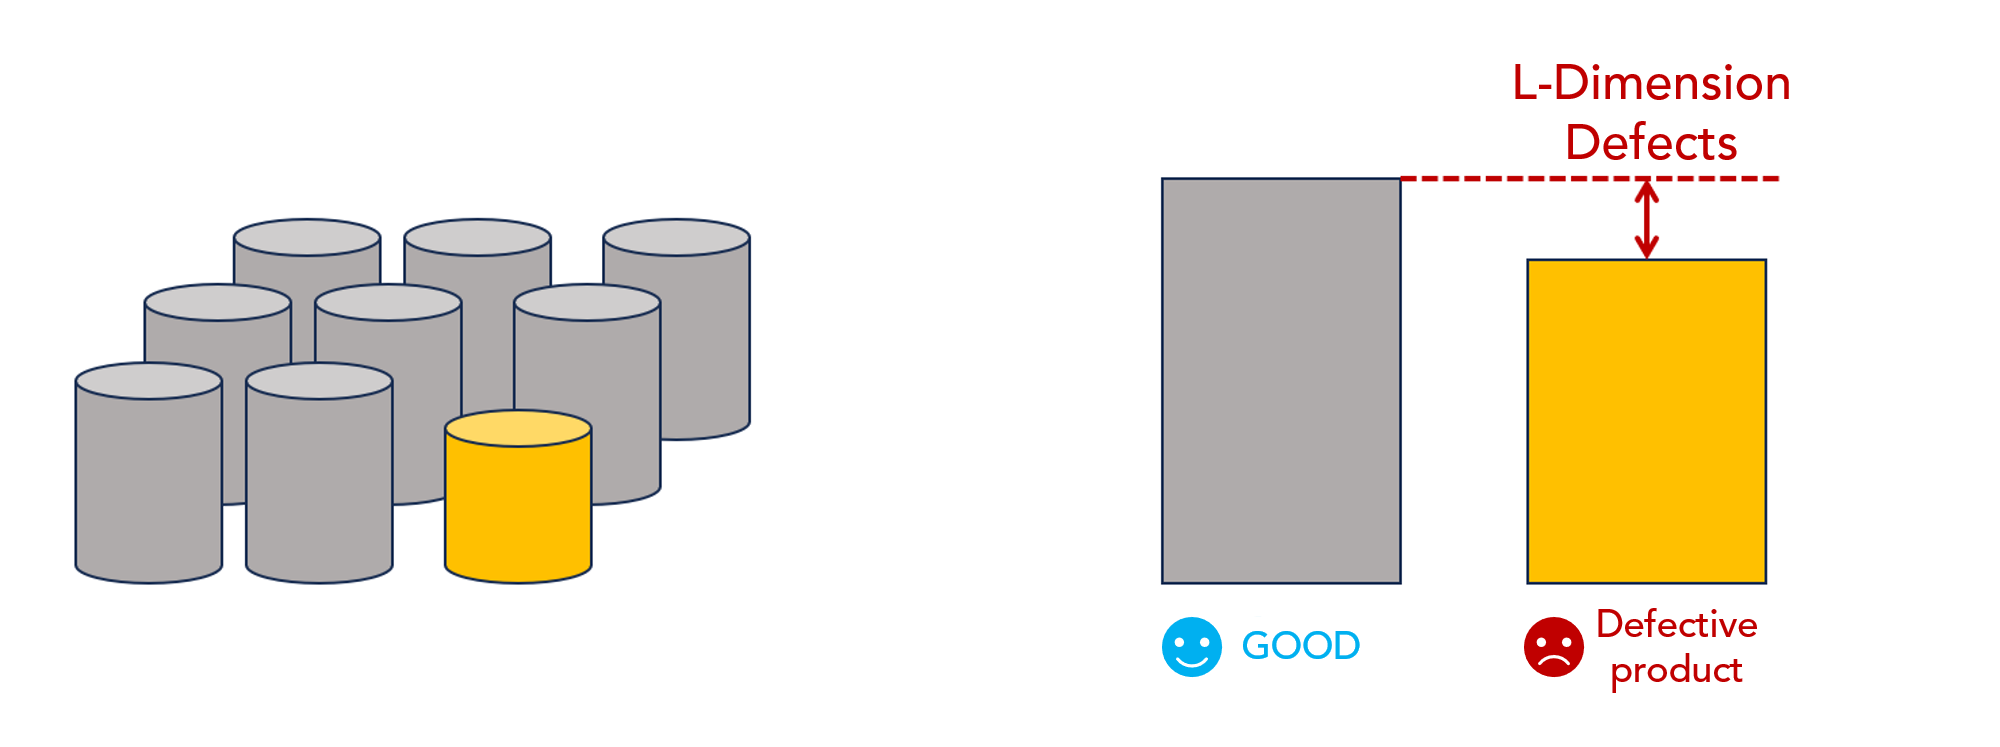
工件中會出現縱向缺陷,需要人力進行全面檢查。
縱向尺寸缺陷的常見原因是「切屑咬合」導致工件翹起。
工件浮動導致加工後工件總長度出現差異的情況在轉塔車床使用者中很常見。
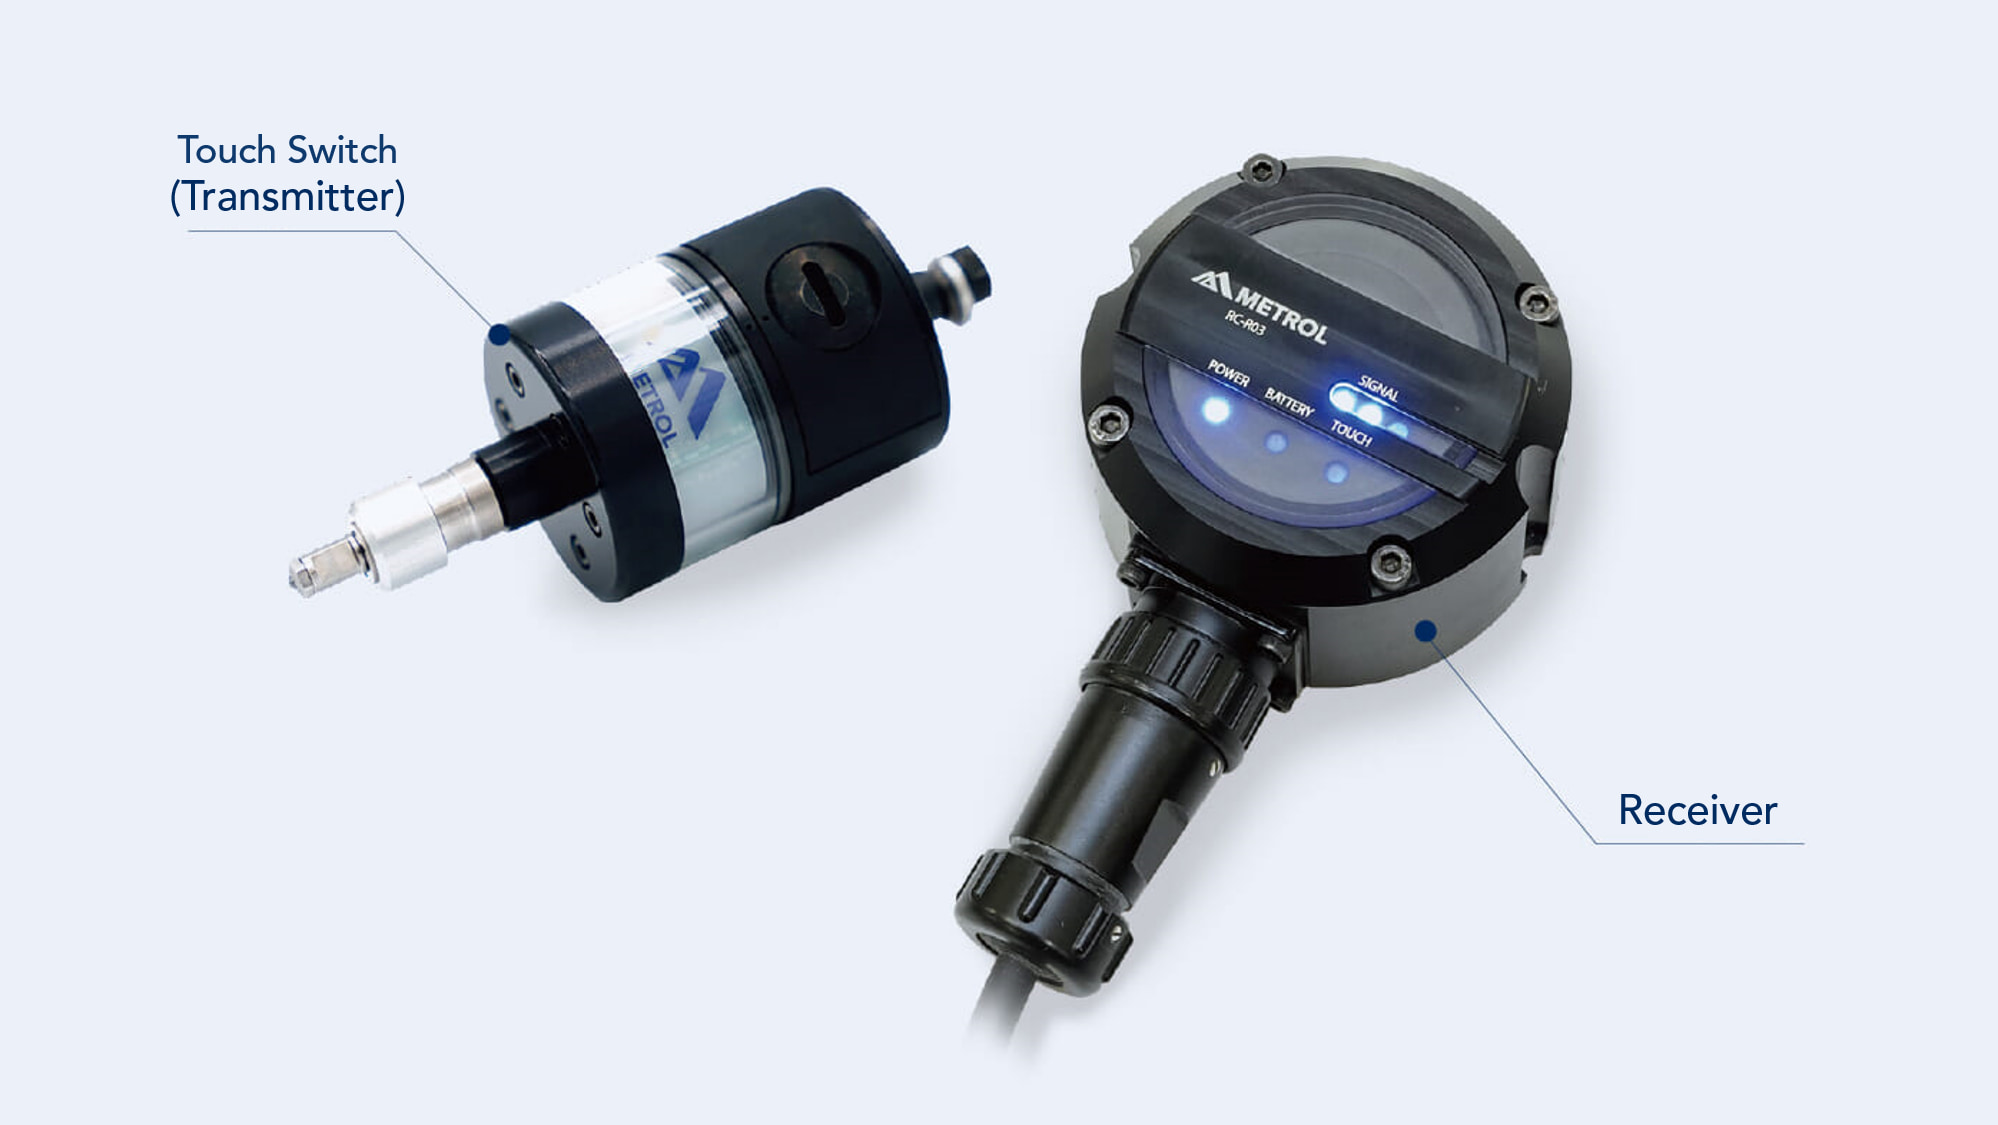
在本期中,我們將介紹[位置偵測觸控開關RC-P10DX ] ,它解決了「縱向尺寸缺陷」的問題。
防止縱向尺寸缺陷的[無線觸動開關RC-P10DX]是什麼?
我們引入無線觸控開關來防止棒材加工過程中出現尺寸缺陷,如本文開頭的案例研究所示。
產品特點
無線觸動開關RC-P10DX 的特點
- 無線接觸式觸控開關
- 高精度檢測工件的L尺寸
- 由於它是無線的,因此可以安裝在佈線困難的轉塔式和五軸機床上。
- 校正主軸的熱變形,重複精度為 1μm
- 抗雜訊2.4GHz無線通訊
與傳統的觸控開關不同,開關輸入RC-P10DX 採用無線通訊系統,無需電纜。
其中包括:
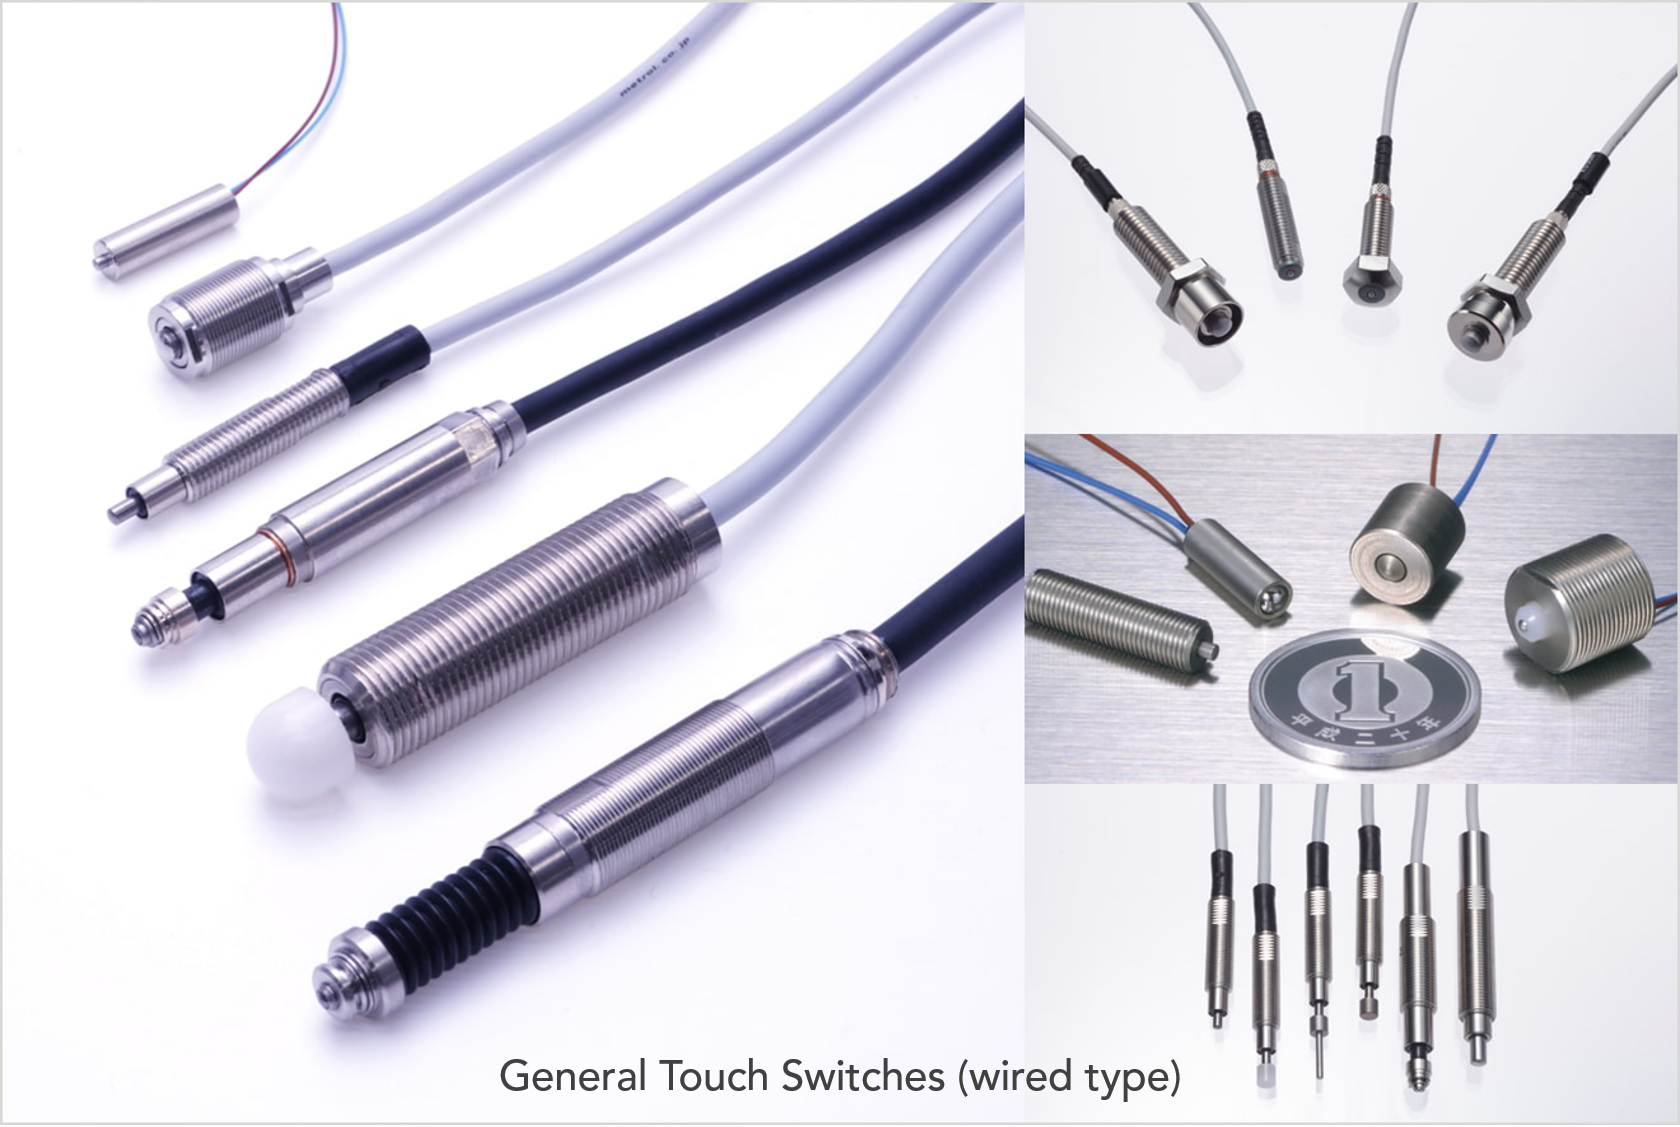
-觸控開關(有線型) ,用作發射器
- 接收訊號的接收器。
什麼是無線型?它與普通觸控開關有何區別?
當觸控開關的觸點接觸工件並被推入時,它會透過電纜向控制端(例如PLC)發送偵測訊號。這會帶來電線斷裂的風險,並且需要進行佈線,以便進行維護和更換。
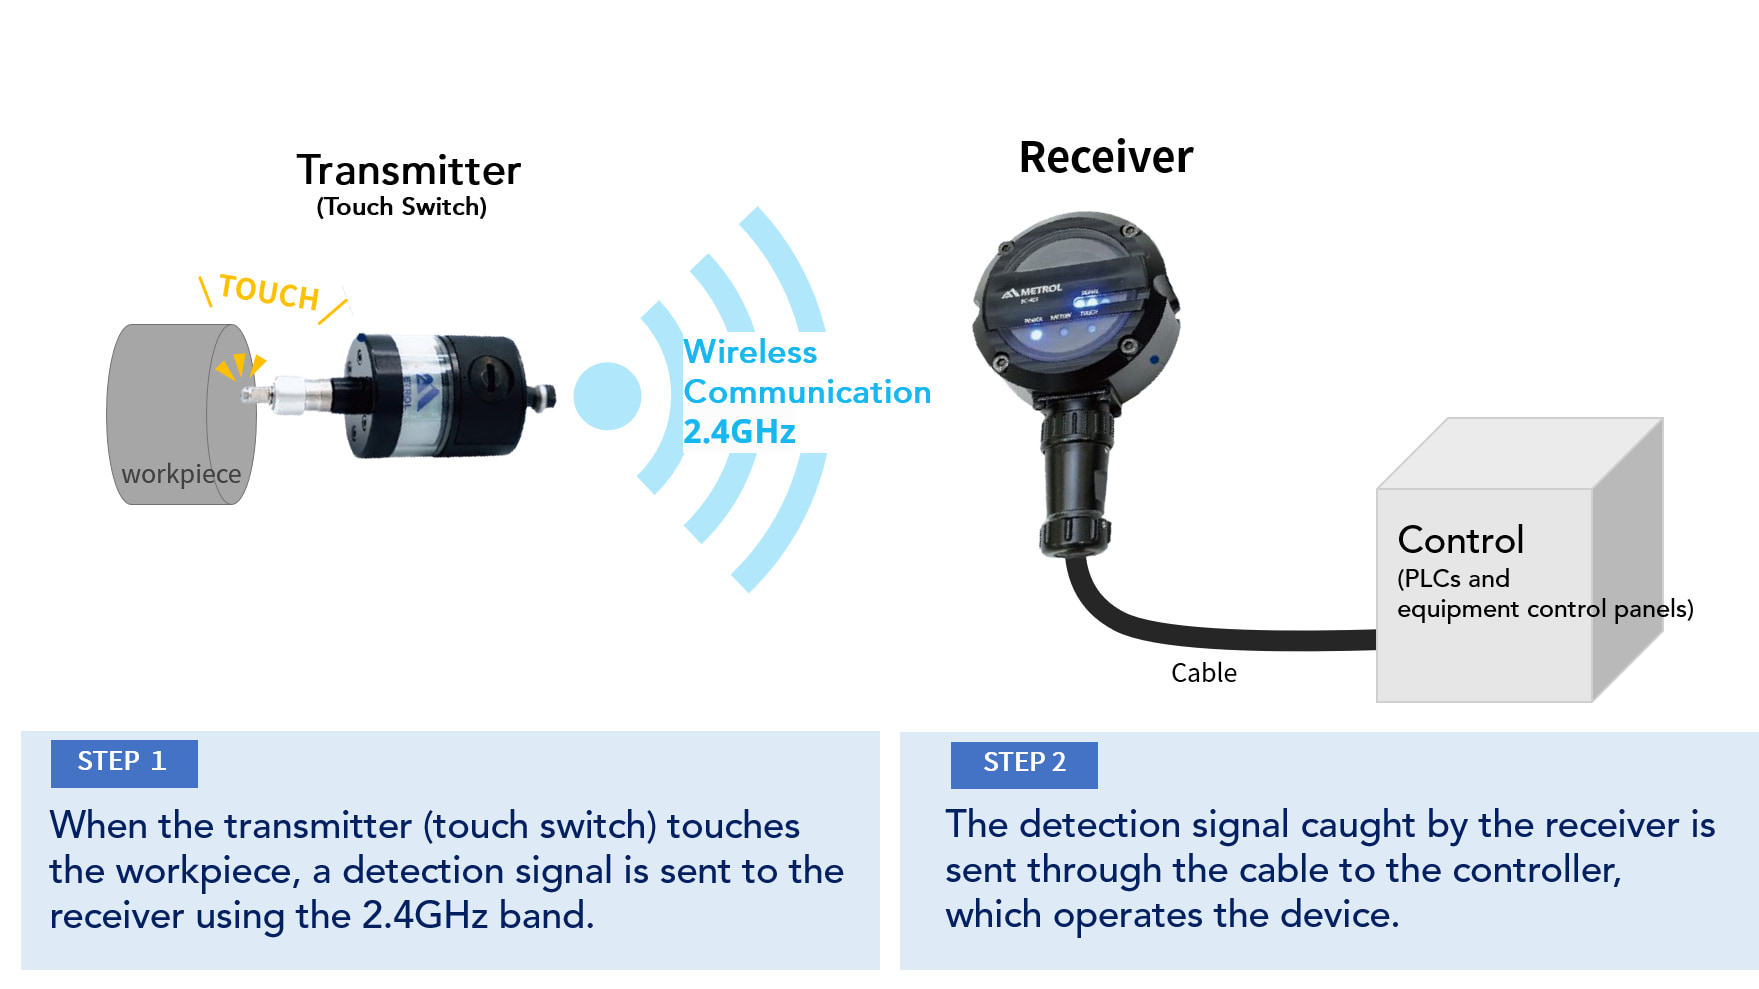
【原理說明】基於2.4GHz頻段的無線電發射/接收器系統
發射器(開關)是無線的,它透過內建天線向接收器發送訊號。
步驟一:當觸控開關接觸工件時,內建天線會傳送訊號給接收器。 (使用2.4GHz頻段)
步驟 2 :將接收到的訊號傳送到接收器所連接的控制端(PLC 或控制面板),以操作裝置。
觸控開關解決了兩個問題 RC-P10DX
在CNC轉塔車床上安裝無線觸控開關RC-P10DX可以防止以下原因造成的後加工L尺寸缺陷:
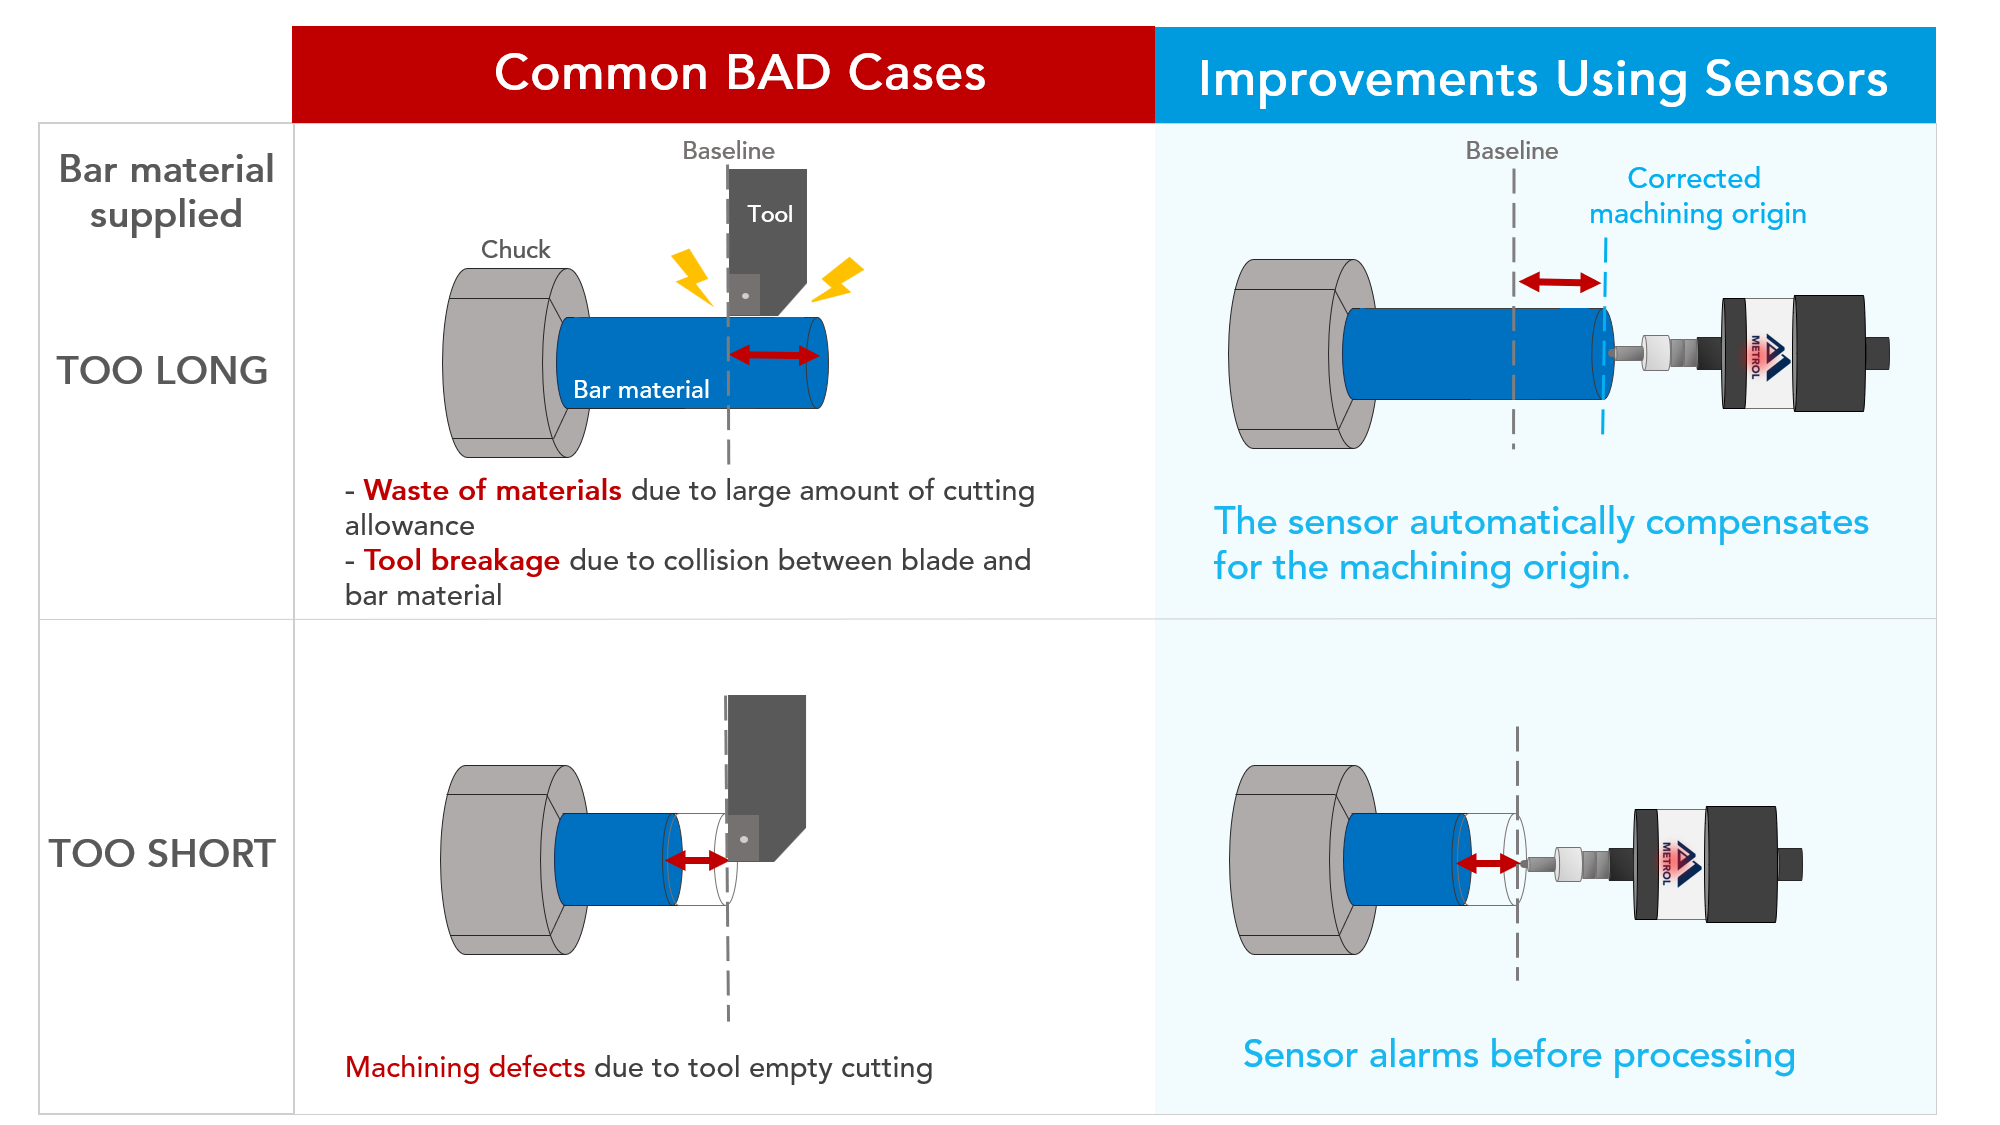
1. 因切屑引起的工件翹起
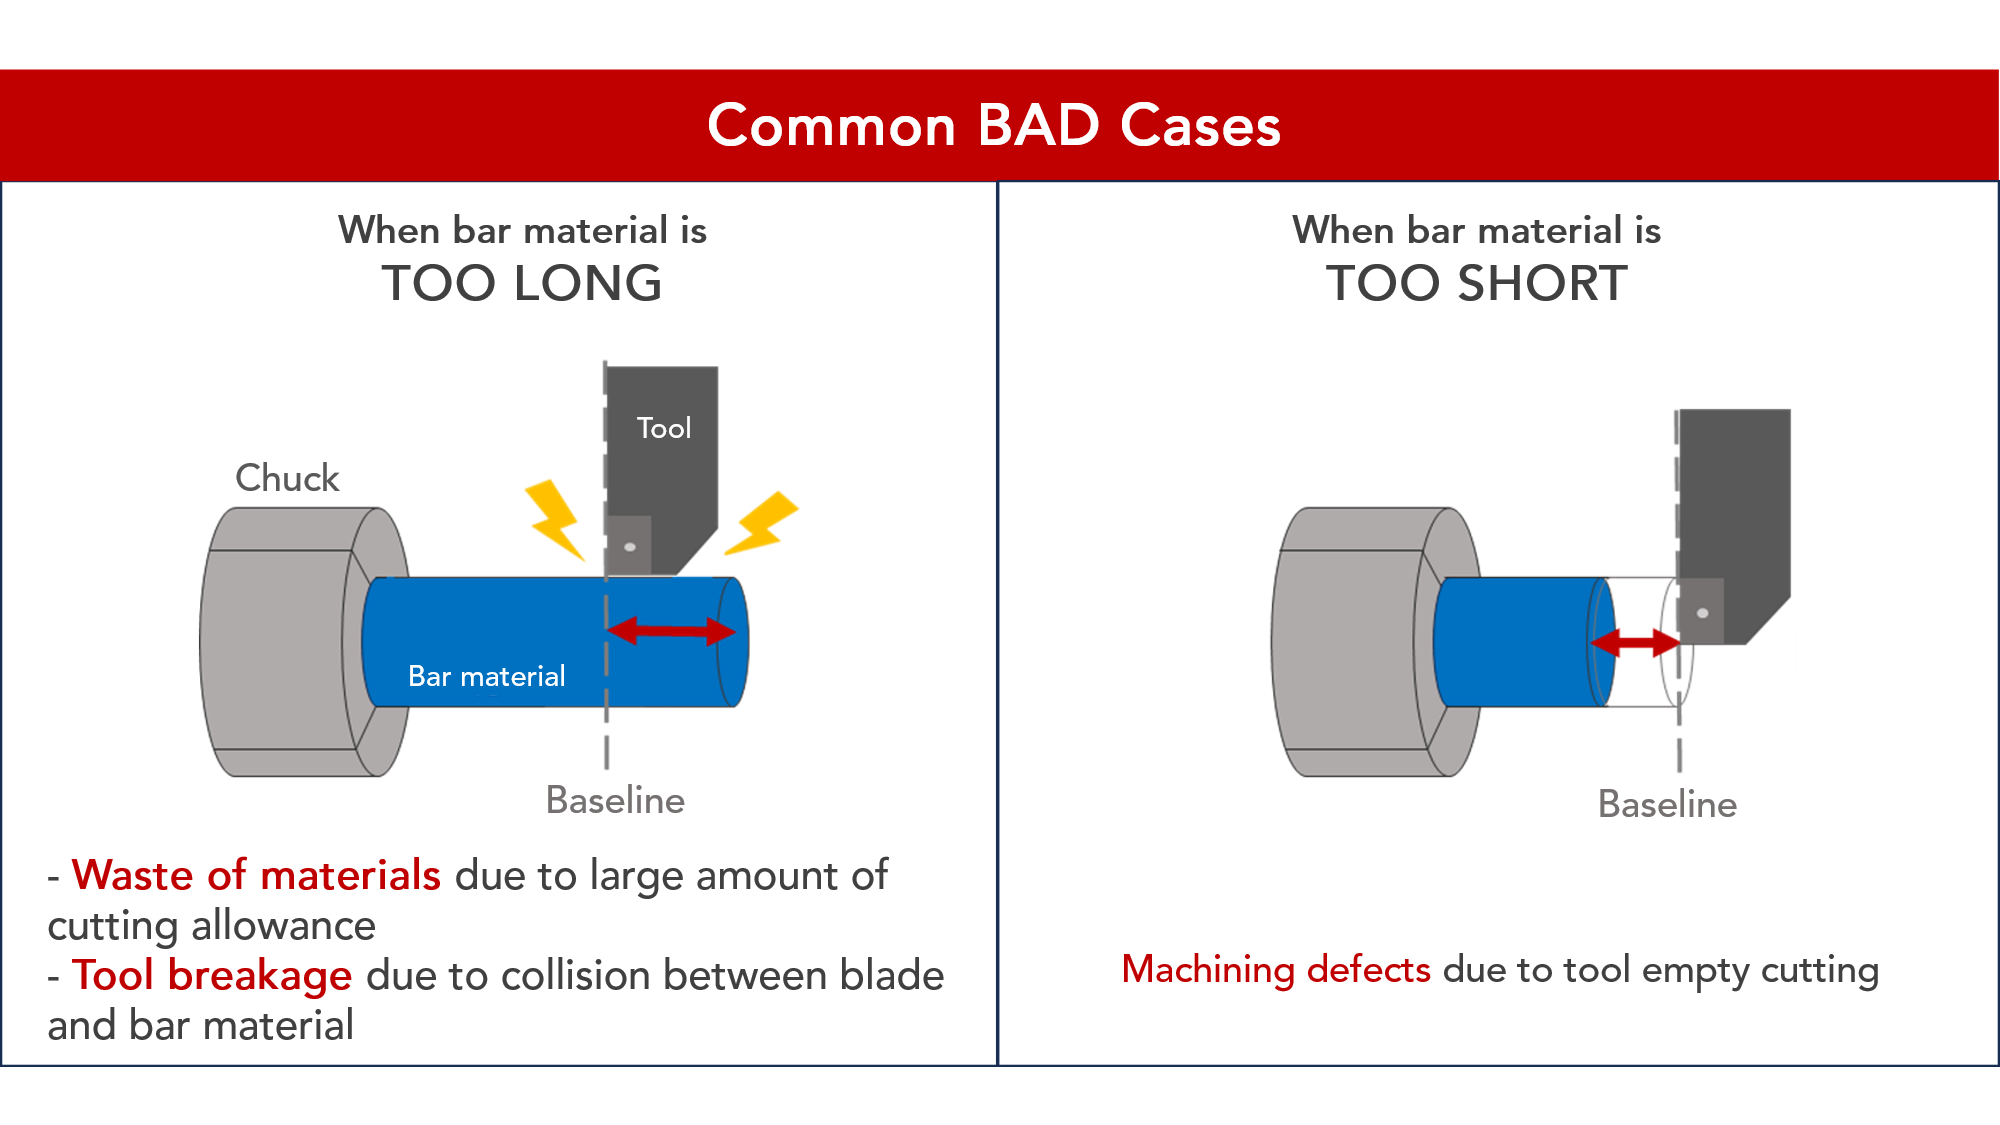
2. 棒材提取量過大或過小
這有助於減少次品數量,並減輕大規模生產過程中檢驗流程的負擔。
問題1:浮條材料的檢測
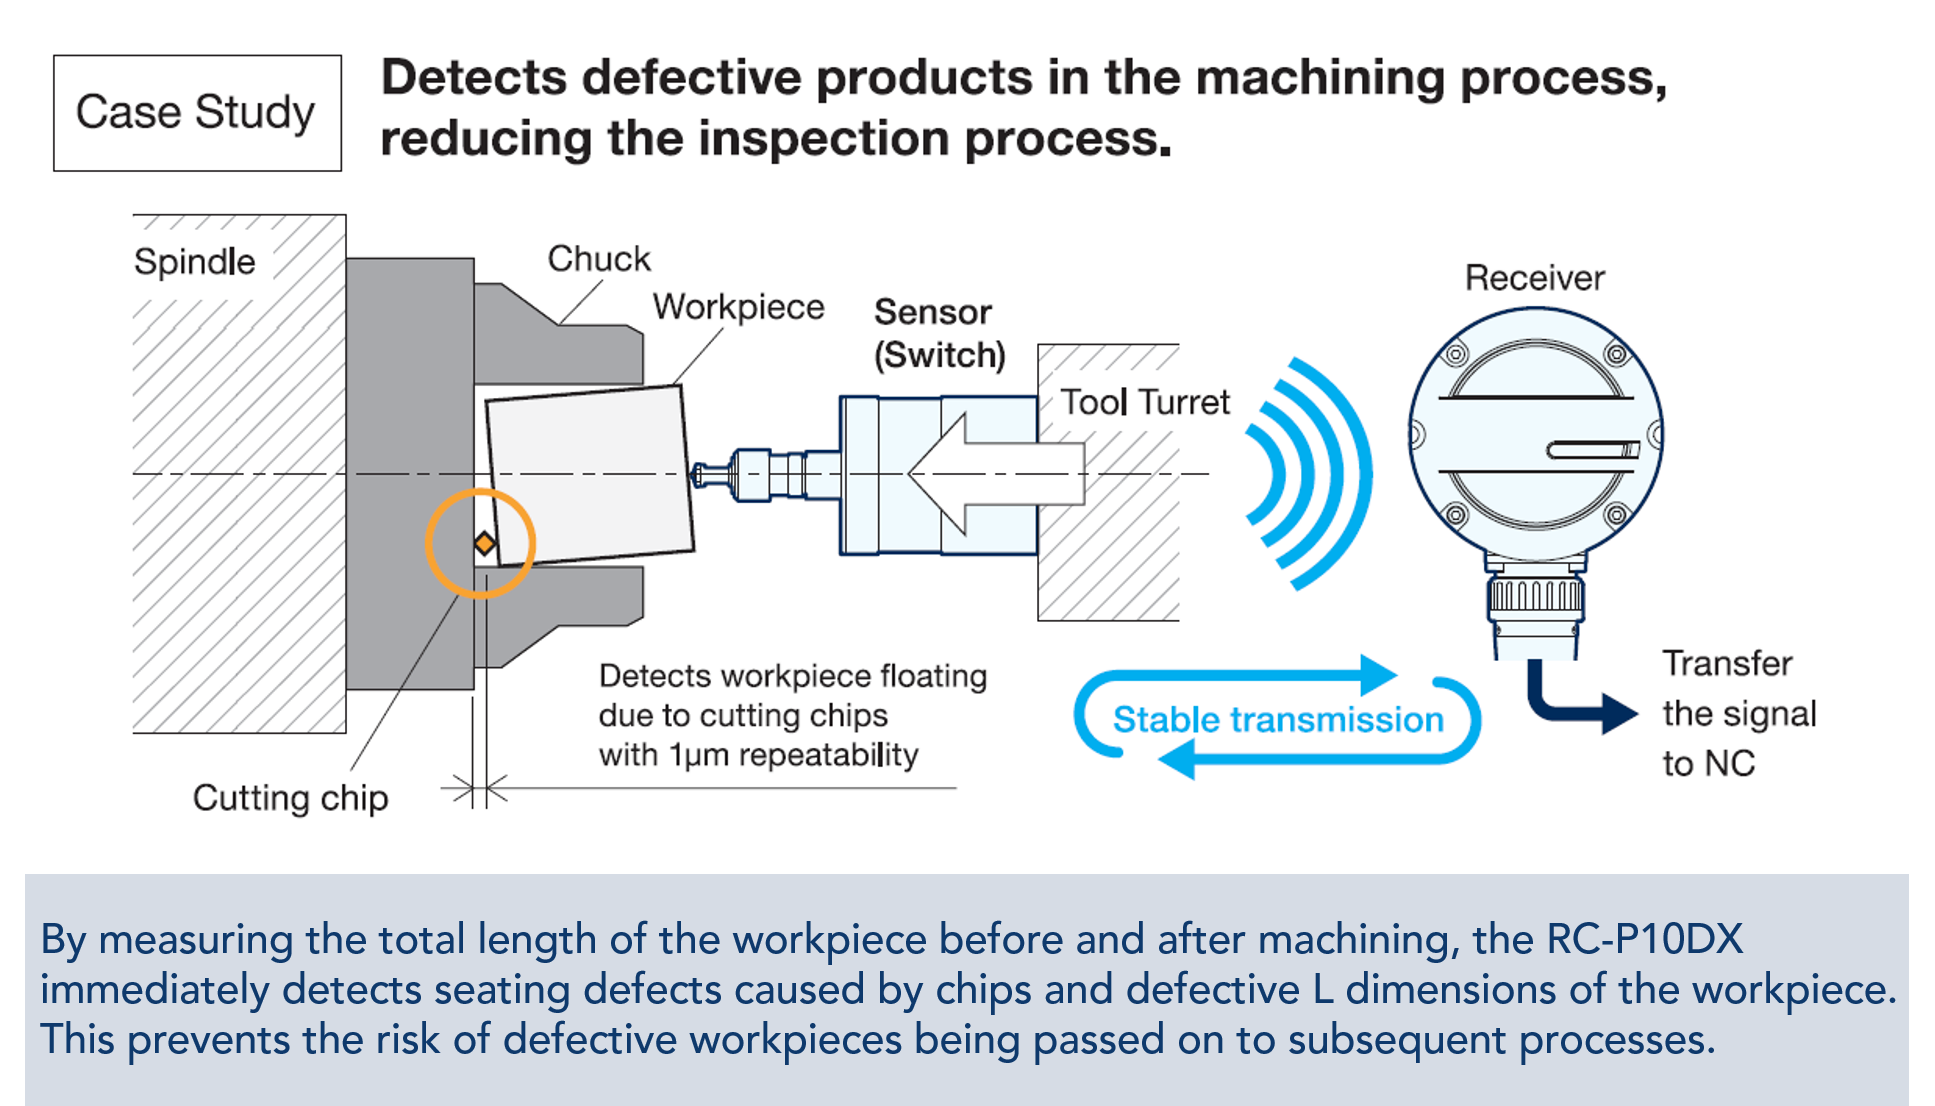
如果在夾持棒材時切屑被卡住,工件就會傾斜,從而導致缺陷。
觸摸開關的使用可以檢測到細微的抬升,並在加工缺陷發生之前防止其產生。
問題二:檢測已提取的棒材數量
在棒材送料器中,棒材出料過多或過少都可能導致加工缺陷。
透過觸控開關RC-P10DX測量加工前後工件的總長度,從而防止加工缺陷。
步驟 1:用觸控開關 RC-P10DX(發射器)觸控工件。
步驟 2:如果偵測到因切屑導致工件抬起,則發出警報,機器停止運轉。
步驟 3:加工前去除 L 尺寸不合格的工件
上述程序可防止加工缺陷風險以及缺陷產品流入後續工序。
這也有助於減少全面檢查所需的人工時數。
【示範影片】CNC轉塔車床 -材質L尺寸缺陷偵測【觸控開關RC-P10DX】
【影片】外殼研究:如何使用觸控開關RC-P10DX
觀看視頻,了解 RC-P10DX 觸控開關在 CNC 轉塔車床上加工前後測量工件的過程。
在CNC轉塔車床上引入RC-P10DX觸控開關的三大優勢
1. 降低成本(加工時間和材料)
透過安裝觸控開關RC-P10DX,可以縮短CNC轉塔車床的加工時間,減少材料浪費,從而降低成本。
2. 全檢的自動化和效率
透過自動化和簡化加工產品的檢驗流程,可以減少檢驗所有產品所需的時間和人力,減輕檢驗員的負擔,也有助於緩解人力短缺問題。
3. 檢驗工作的品質改進與規範化
利用觸控開關對CNC車床進行機內測量,可以及早發現加工零件的缺陷。
特別是,可以更快地檢測到 L 尺寸缺陷,從而提高連續加工的合格率。
檢驗工作的標準化能夠提升品質。
本文介紹的「RC-P10DX系列」廣泛用於消除轉塔車床的加工缺陷,包括轉塔車床棒材的L尺寸缺陷辨識和工具機的熱位移補償。
如果您在使用轉塔車床加工工件時遇到 L 尺寸缺陷問題,請與我們聯絡!
歡迎隨時與我們聯絡。
我們的工程師將解答有關產品使用方法或產品客製化要求的任何問題。
如果能提供應用、使用環境以及要檢測的工件類型等詳細信息,我們可以提供最好的支援。
請使用下方的聯絡表單與我們聯絡。
