
什麼是使用接觸式探針進行磨床「機上測量」?
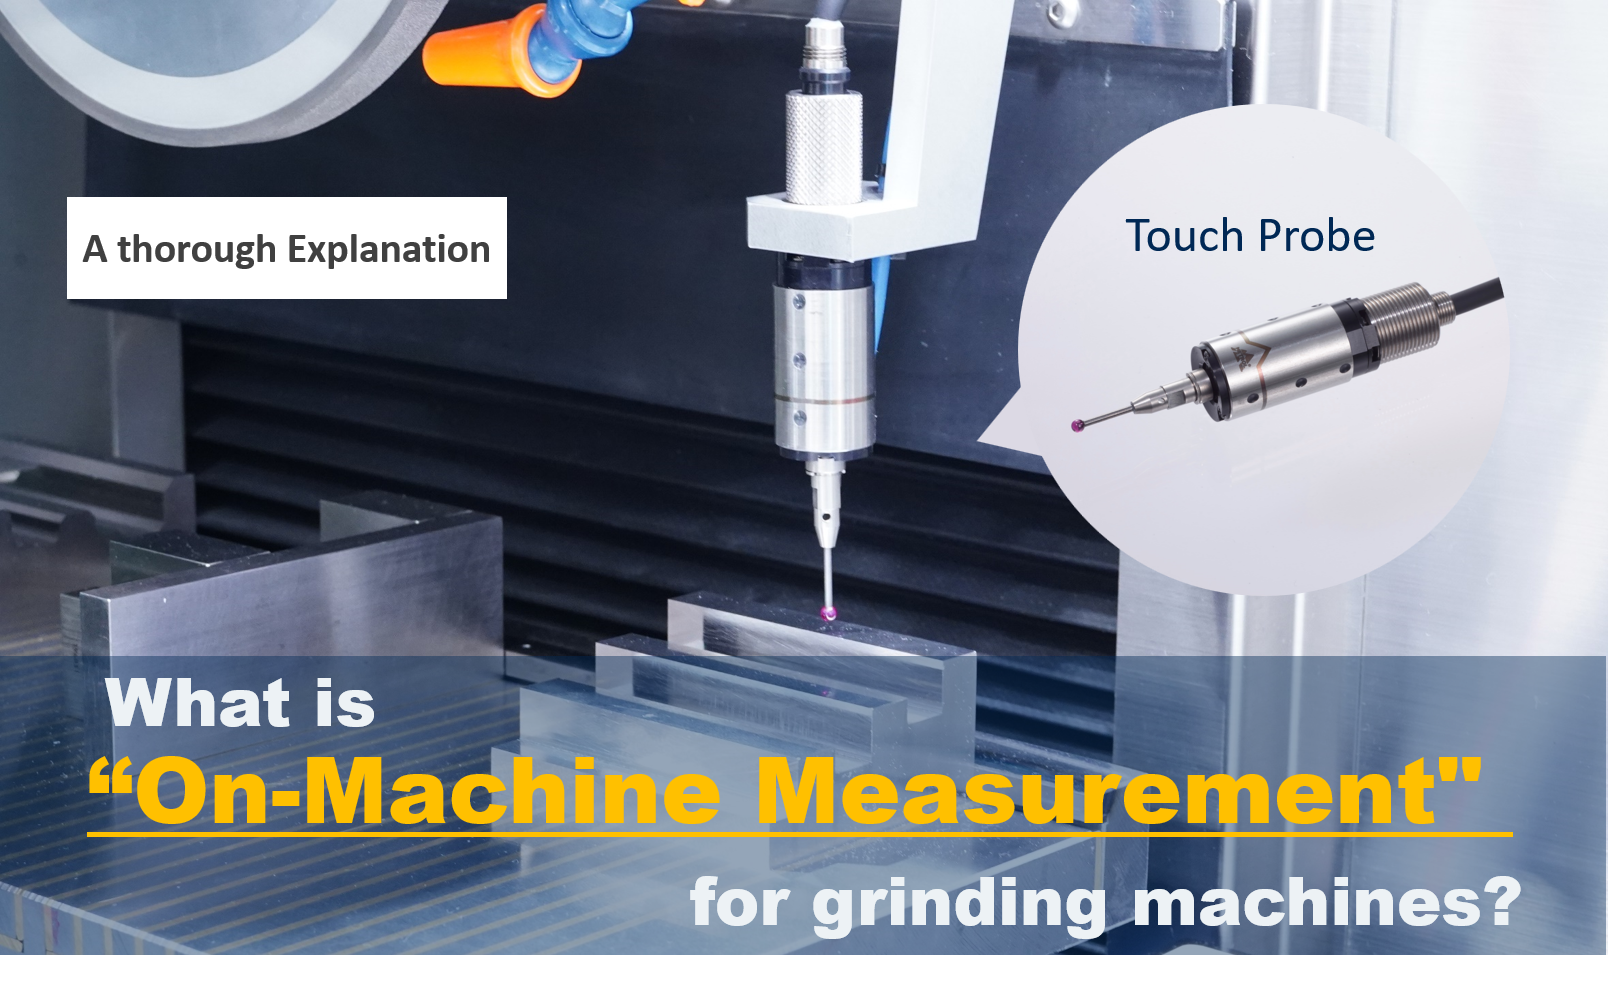
數控磨床決定工件的表面光潔度。
研磨需要極高的精度。你是否曾經擔心過這類問題?
- “使用三維測量儀器進行測量的設定和移動耗時太長…”
- “測量方法因人而異…”
- “如何才能避免測量後的返工和額外加工?”
對於任何希望改進製造流程(包括研磨工藝)的人來說,這都是一本必讀之作。
文章內容500 µs(代表值)
- 更簡單的加工設定和尺寸測量
- 詳細介紹「機上測量」如何顯著減少磨床的加工量。
- 如何將目前被視為手工技藝的工作標準化
- 如何為數控磨床引入機上測量
表格
什麼是機上測量?與機外測量有何不同?
許多人可能覺得機上測量的優勢並不明顯。
讓我們簡要回顧一下。
機上測量
機上測量是指「在機床上測量工件」。
本文重點介紹磨床,但加工中心、 CNC車床和其他工具機也採用相同的加工流程。
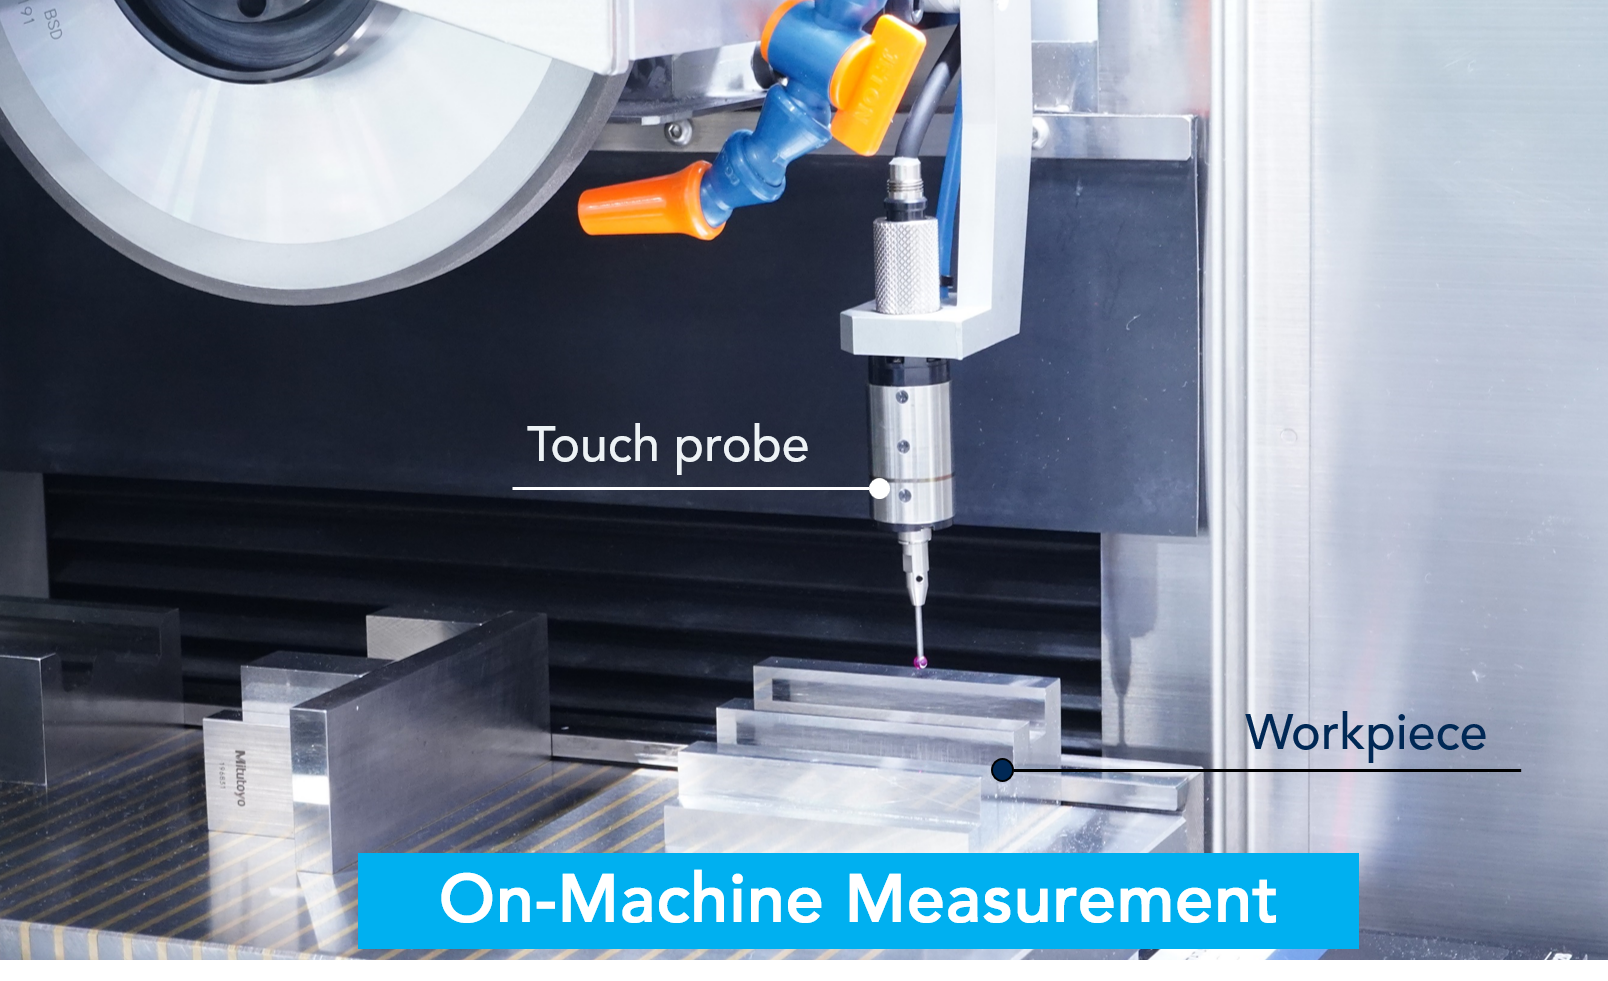
主要測量儀器是接觸式感測器,也稱為接觸式探針。當感測器與工件接觸時,它會根據機床的位置資訊測量工件的尺寸。 (參見圖1)
機上測量的目的
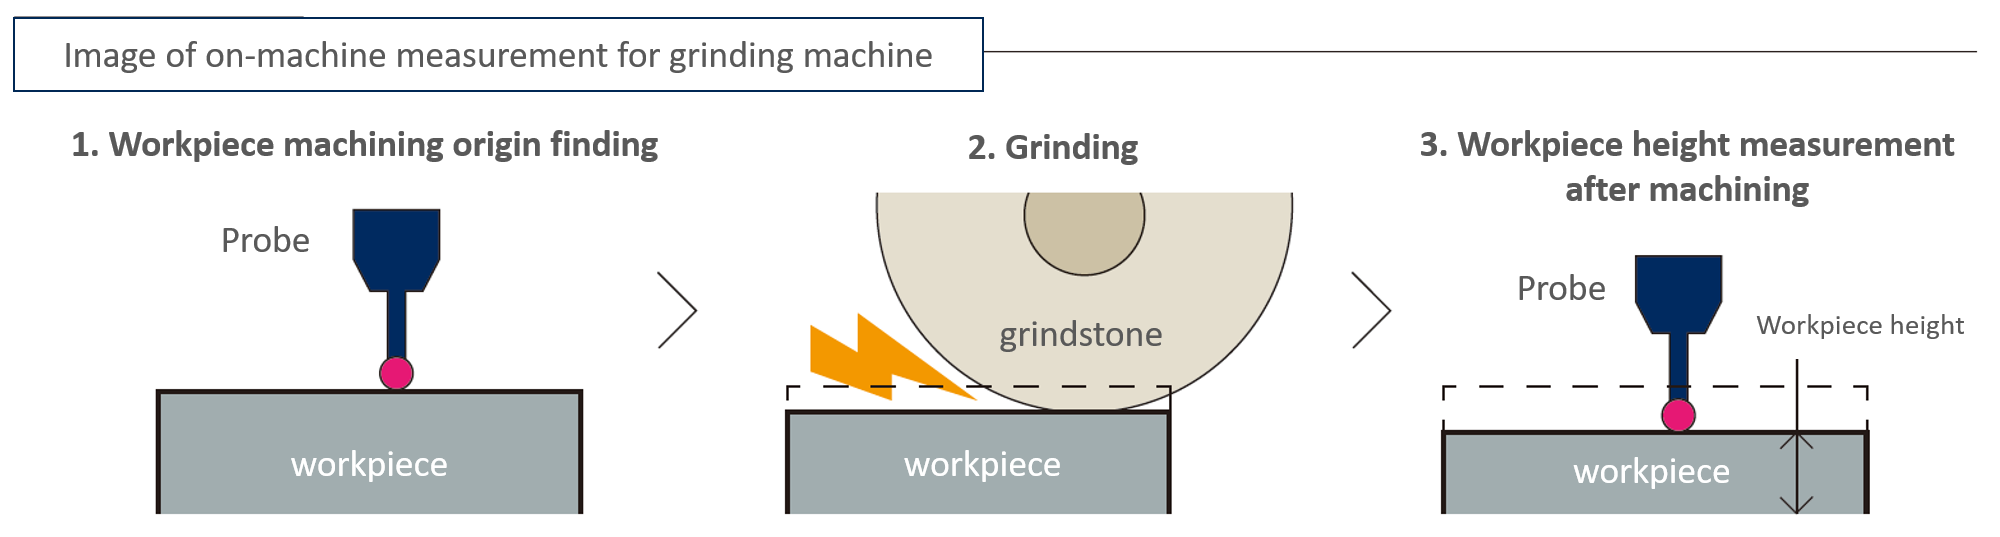
機上測量有兩個基本目的。
- 加工前確定工件原點
- 工件尺寸測量
非機器測量
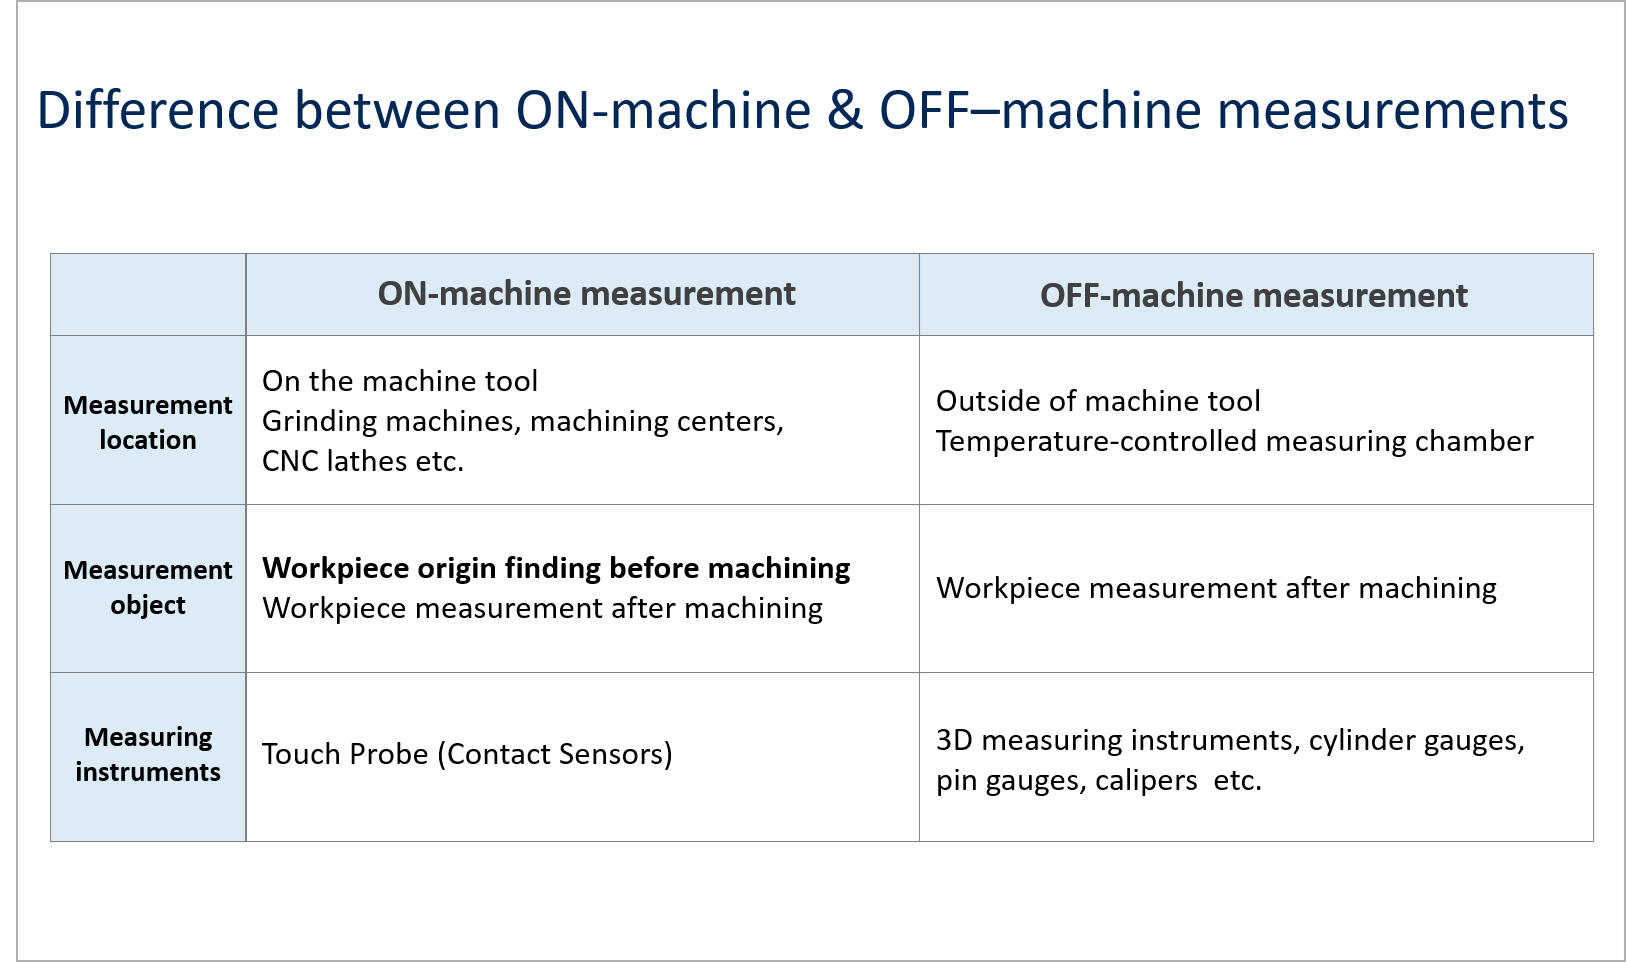
非機床測量是指「在機床之外測量工件」。
將加工後的工件從機床上取下,並使用以下儀器進行測量:
三維測量儀器、圓柱規、銷規、卡尺等等。
- 三維測量儀器
- 汽缸壓力表
- 插銷
- 卡尺等等。
雖然具體情況取決於所需的精度,但通常來說,高精度測量是在溫控測量室內進行的。當測量結果低於公差範圍時,工件將被送回工具機進行進一步加工。
研磨循環回顧
一般研磨循環
在機上測量和在機外測量之間的選擇會對加工週期過程產生重大影響。
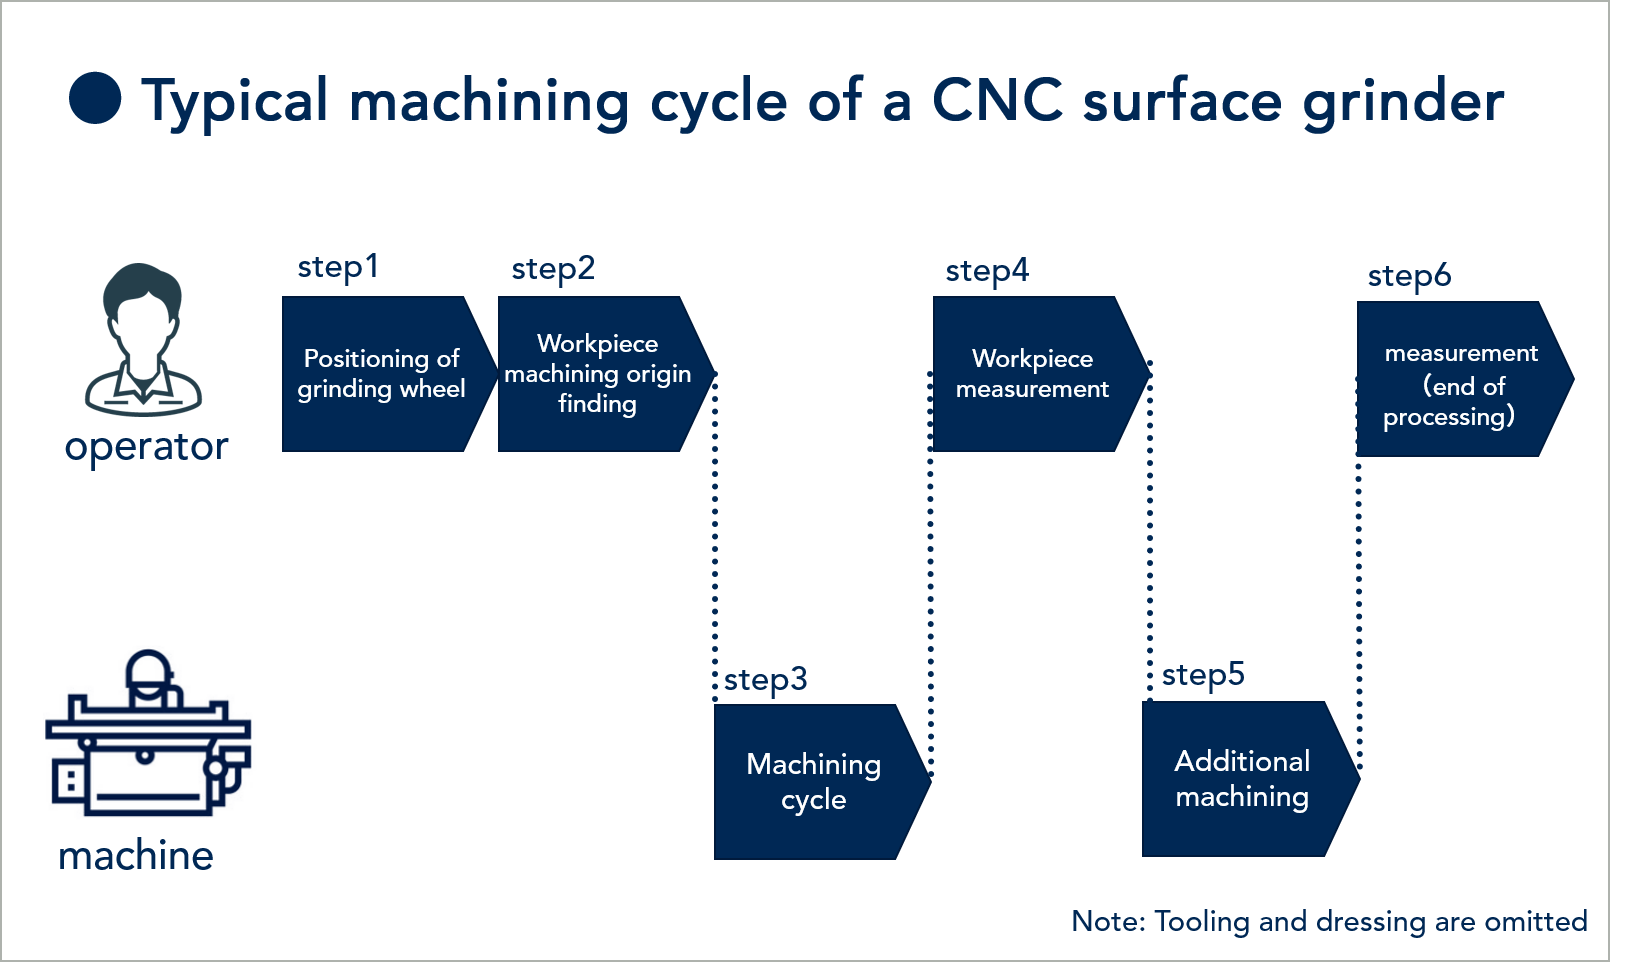
在這裡,我們將簡要回顧本節所依據的數控磨床「磨削循環步驟 1-6」。
- 步驟 1:以砂輪打磨確認加工起始位置
- 步驟二:確認工件加工起始位置(厚度測量)
- 步驟 3:加工循環
- 步驟 4:工件厚度測量
- 步驟 5:(厚度不足時)額外加工
- 步驟 6:加工後測量
磨削加工包括以上六個步驟。 (本文省略刀具選擇和修整步驟)
在步驟 4:工件厚度測量與步驟 6:加工後工件測量中,是採用機上測量或機外測量,都會對整個製程產生顯著影響。
在這裡,我們模擬每種測量方法(1)和(2)的過程,並解釋它們的比較。
非機器測量有哪些不為人知的缺點?
通常情況下,如果工件加工後測量發現超出公差範圍,加工流程會包括將工件返廠進行二次加工,直到符合標準。而採用機外測量時,該流程會包含以下“浪費工序”,這些工序需要被消除。
- 工件去除
- 工人運動
- 工件重設/設定
- 根據測量結果進行返工(超出公差範圍)
- 待測量工件的堆積
這些流程在現場會造成問題,導致出貨前的準備時間延長和成本上升。
非機測過程仿真
這裡我們用一個例子來解釋這個離線測量過程的模擬。
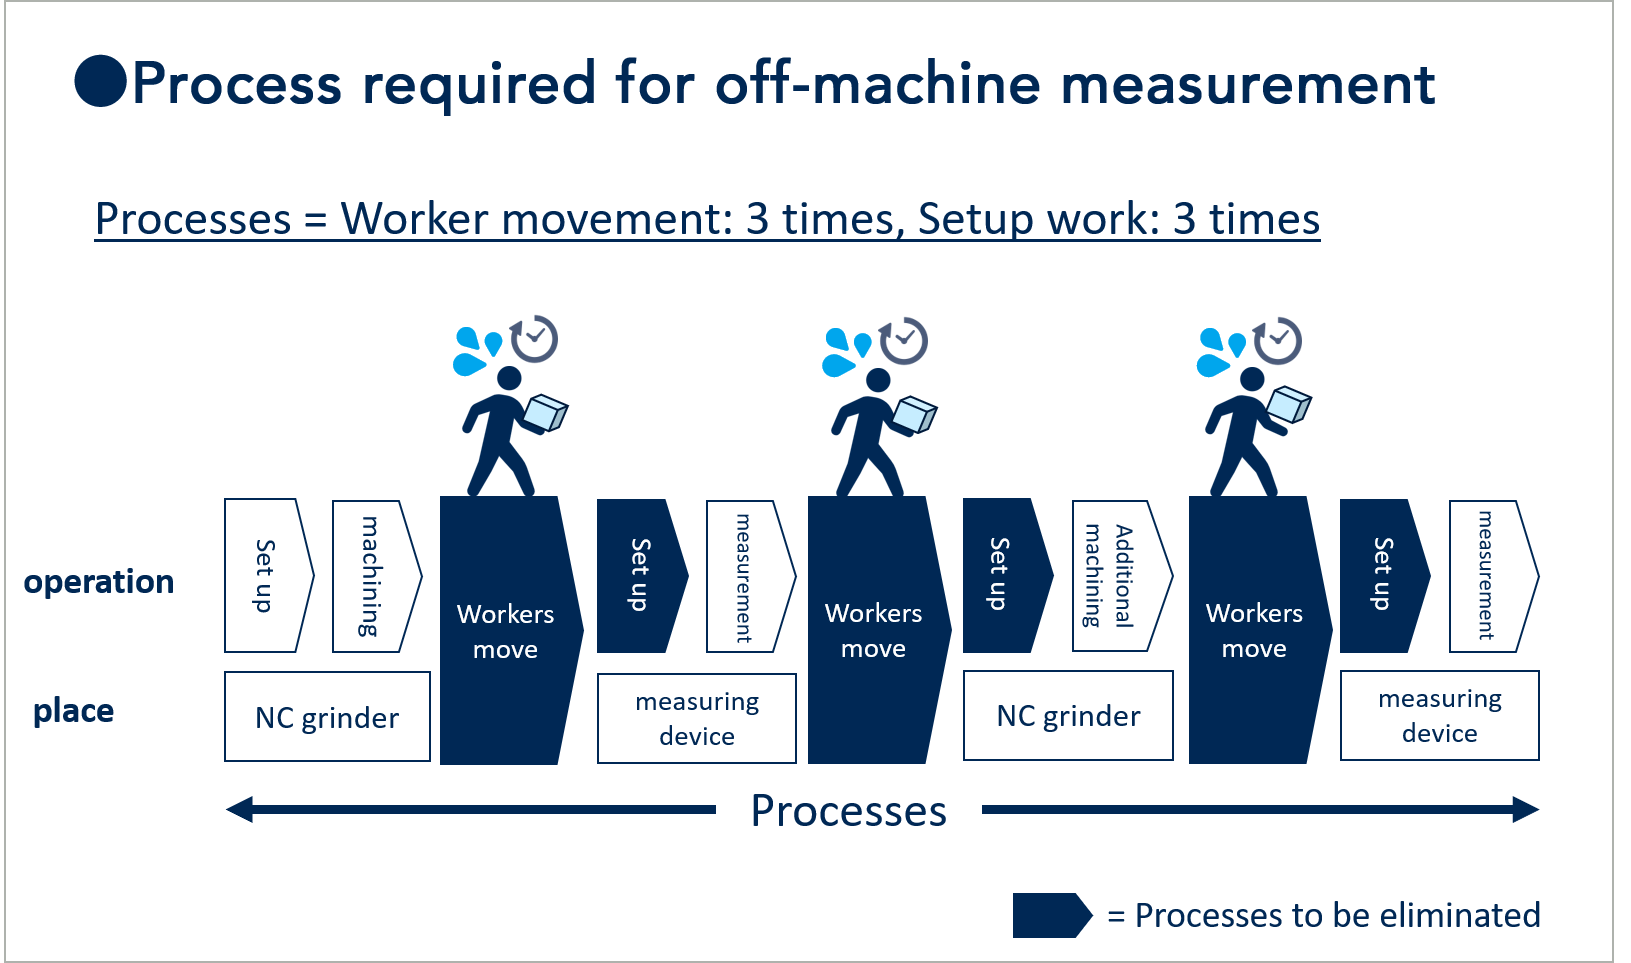
例如:(1)研磨 → (2)測量 → (3)附加加工 → (4)測量循環
在這個週期中,
- 工人移動 3 次
- 設定共 3 次(加工設定:1 次,測量儀器設定:2 次)
*僅需進行第一階段設定。 (參見圖1)
每次使用磨床和測量儀器時,都需要進行工件安裝、拆卸和定位等設定工作。
接下來,我們將解釋與機外測量相比,使用機上測量時流程會發生多大變化。
機上測量的優勢
使用接觸式探針進行機上測量具有減少工序的優點,因為它可以在設備上完成從(1)加工到(4)測量的所有工序。
- 不再需要移除工件
- 不再需要工件進行重新定位。
- 不再需要工人流動
- 可同時處理多個工件。
沿用與機外測量相同的例子,讓我們來看看可以消除多少個流程。
機上量測過程仿真
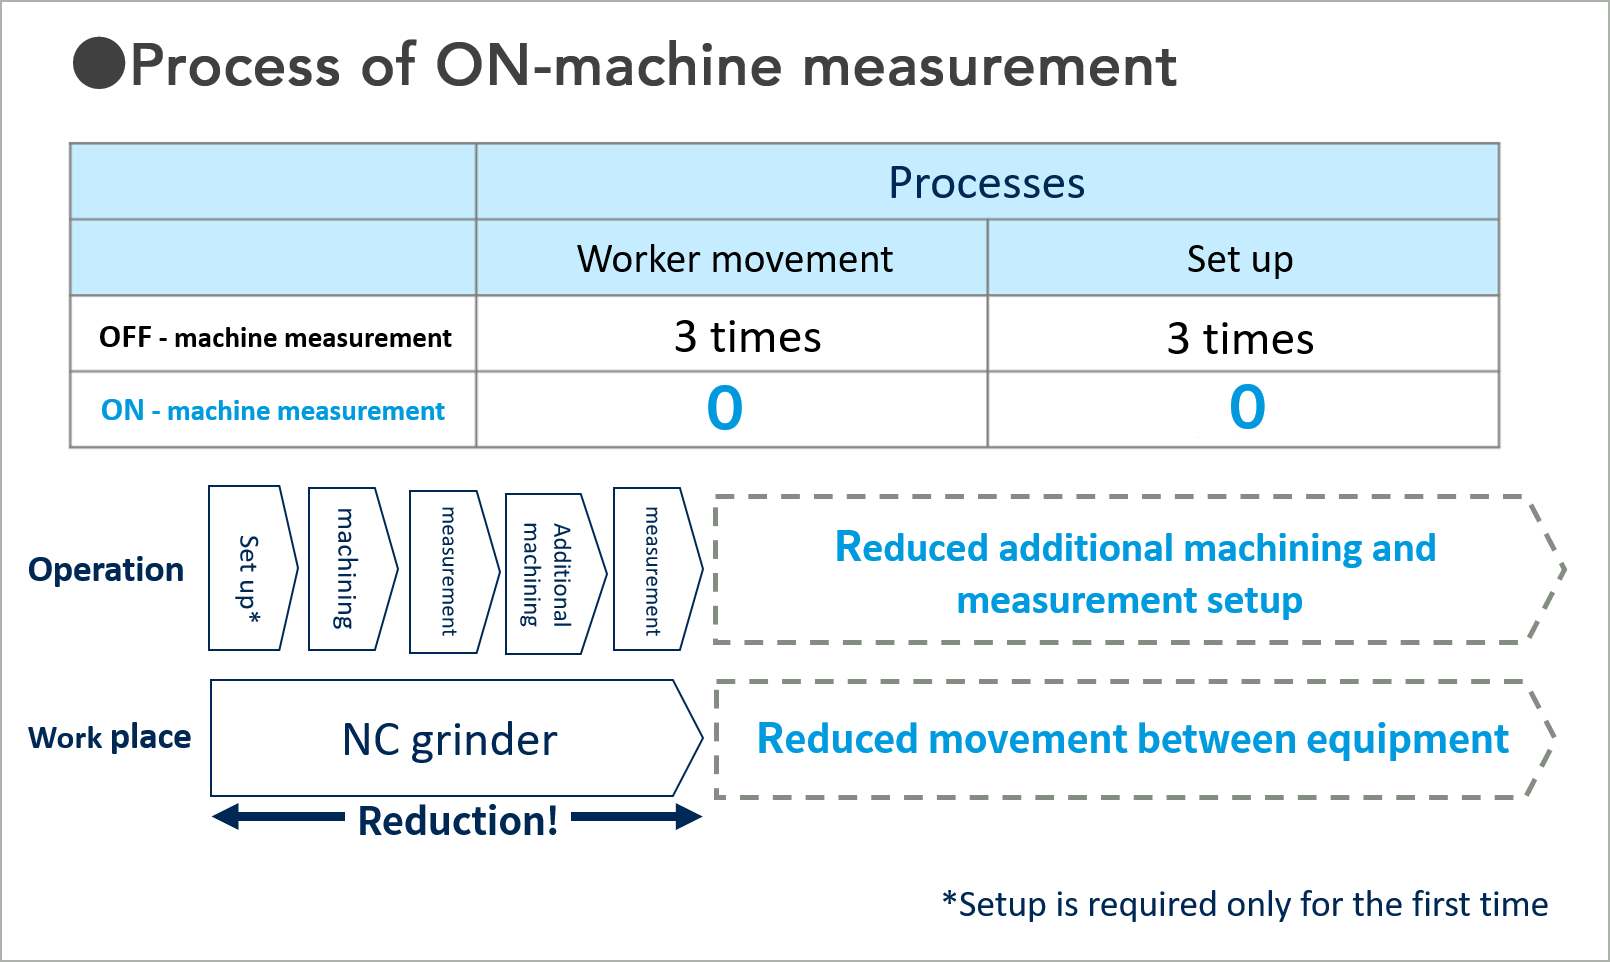
例如:(1)加工 → (2)測量 → (3)附加加工 → (4)測量循環
與離線測量相比,我們發現可以透過以下方式改善流程:
- 工人移動次數:3 次(離開機器)→ 0 次(上機)
- 設定工作:3 次(離線)→ 0 次(線上)。
(參見圖2)
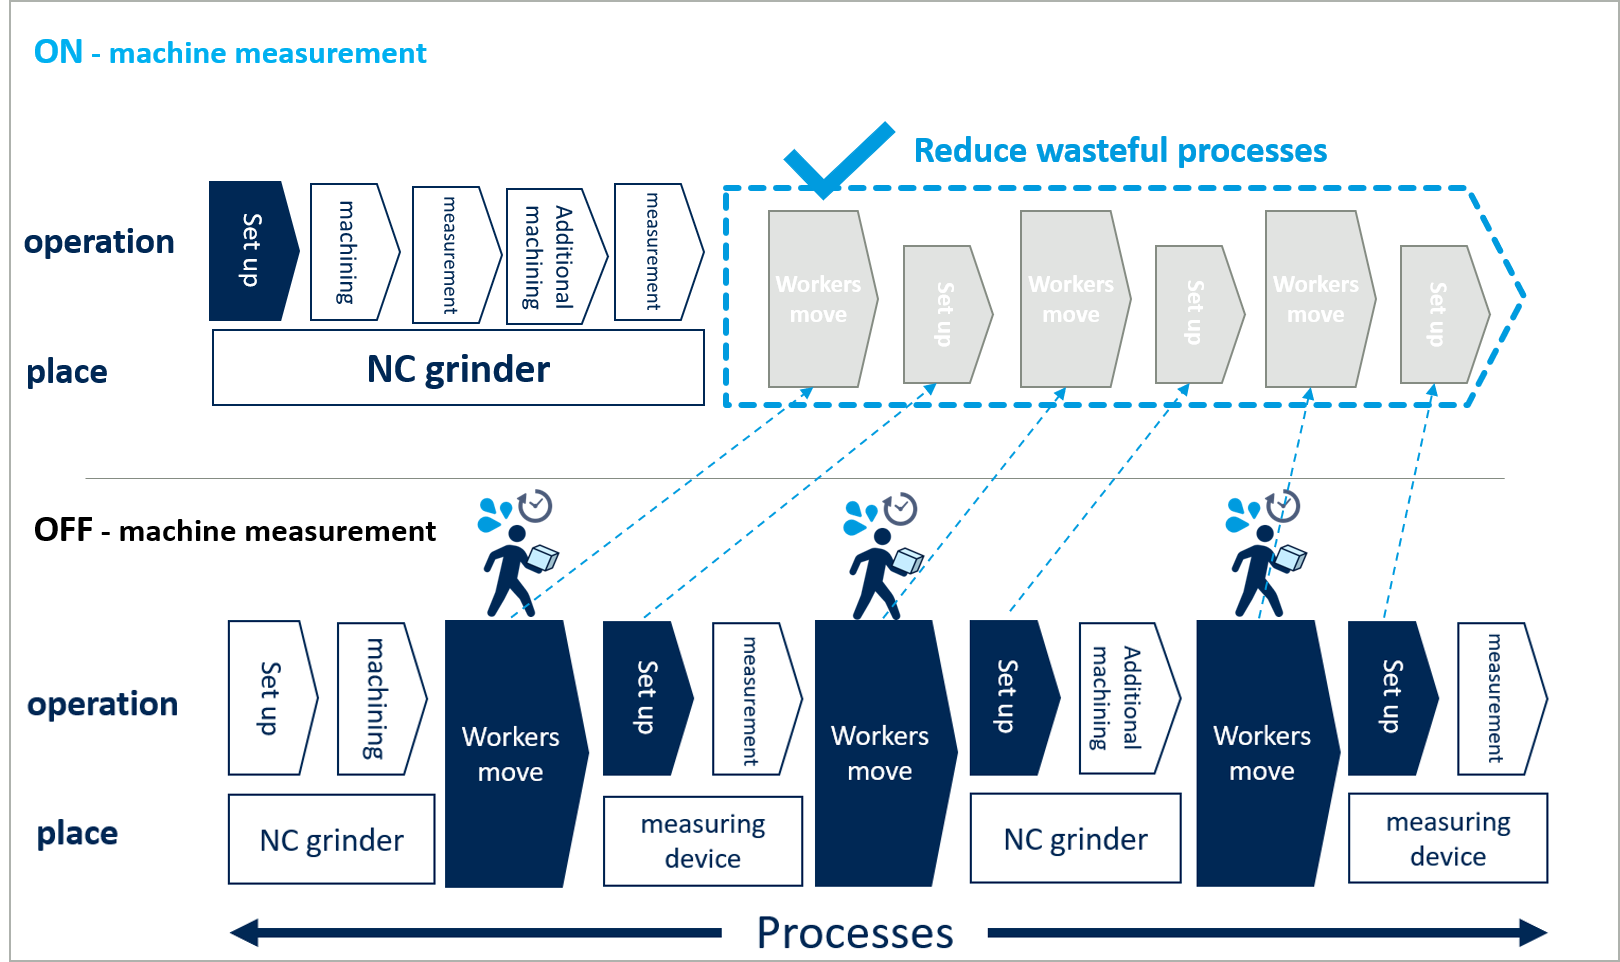
機上測量與機外測量過程的比較
機上測量和機外測量之間的流程差異顯而易見。
例如, 如果(行動+設定)組合起來需要 20 分鐘,那麼透過這個過程減少三次就能節省近一小時的浪費時間。
機上測量的測量精度如何?
這就是為什麼研磨機非常適合機上測量的原因。
如果精度太低以至於測量無法進行,那麼減少流程就沒有意義了。
機內測量精度究竟能有多高?本文將探討這個問題。
為什麼研磨機非常適合機上測量?
機上測量的最大優勢在於: 測量可以在工件精確定位的情況下進行。
採用非工具機測量時,工件公差越嚴格,重新調整到工具機和測量儀器上所需的時間和麻煩就越多。
重置存在風險,即位置條件的改變會導致加工缺陷或測量誤差。
在這方面,在工件仍被夾持到位的情況下進行測量,可以減少時間和麻煩,並實現高精度。
定位條件也保持不變,因此可以同時加工多個工件。
接下來,我們將比較機上測量和機外測量的準確性。
檢驗機上測量(參考資料)的準確性
下面顯示了機上和機外測量(圓柱規)的工件厚度測量數據。
下圖中的數據顯示: 機上測量還能達到高精度測量,誤差小於1微米。
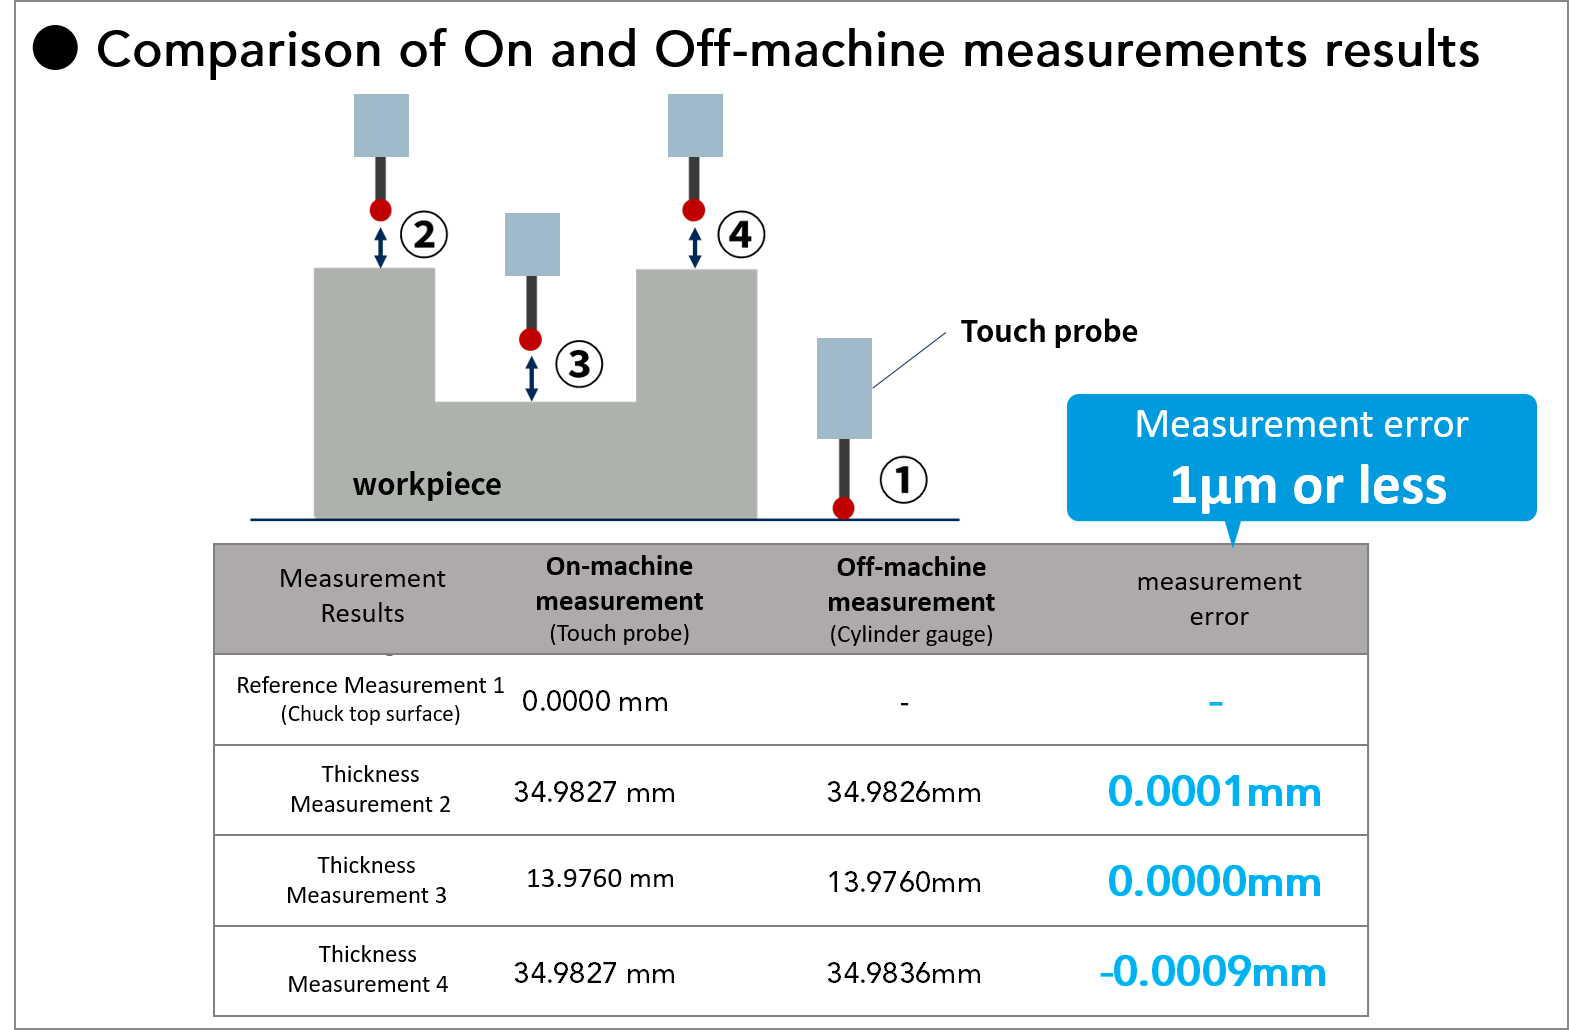
有人擔心,在機床上對工件進行加工後測量,會因熱膨脹而導致工件尺寸發生幾微米的變化。
關鍵在於利用測量結果來簡化流程。
利用測量結果有多種有效方法,例如預先考慮熱膨脹,並為現場的額外加工設定標準,以減少測量後的返工。
推出可進行機內測量的CNC磨床
目前,岡本機床株式會社的HPG系列平面磨床可搭配Quick Touch設備進行機上測量。他們提出了以下方案,以便更輕鬆地引入和解決諸如以下偏差:
- 引入成本太高。
- 程式設計使得引入變得過於困難。
- 有損壞觸控筆或感測器的風險。
- 價格合理的入門費用
- 專用的對話編程(無需編程)功能使任何工作人員都能使用。
- 測量精度及重複性為 1 μm
[影片] 使用CNC磨床進行機上測量演示
現在機上測量之所以重要,有兩個原因
原因 1:生產現場的測量方法是否適當?
製造商們一直在客戶要求的品質和成本之間苦苦掙扎。
客戶的要求也逐年變得更加嚴格。
- “由於檢測項目增加,我們無法將費用計入價格,因此我們別無選擇,只能提供免費檢測…”
- “(測量儀器)這麼貴,不用簡直是浪費…”
- “現在越來越難找到能做檢查的人了。”
無利可圖的檢查流程越來越多,現場工作人員也面臨人員問題(成本)。
檢查系統負擔過重可能導致漏檢缺陷或滋生詐欺行為。
為了改善測量規則,首先需要檢視以下幾點:
・能否以更低的成本實現目前的測量品質?
・費用是否合理?
首先檢查機器上的測量結果是否能夠判斷客戶要求的質量,並做出適當的判斷。
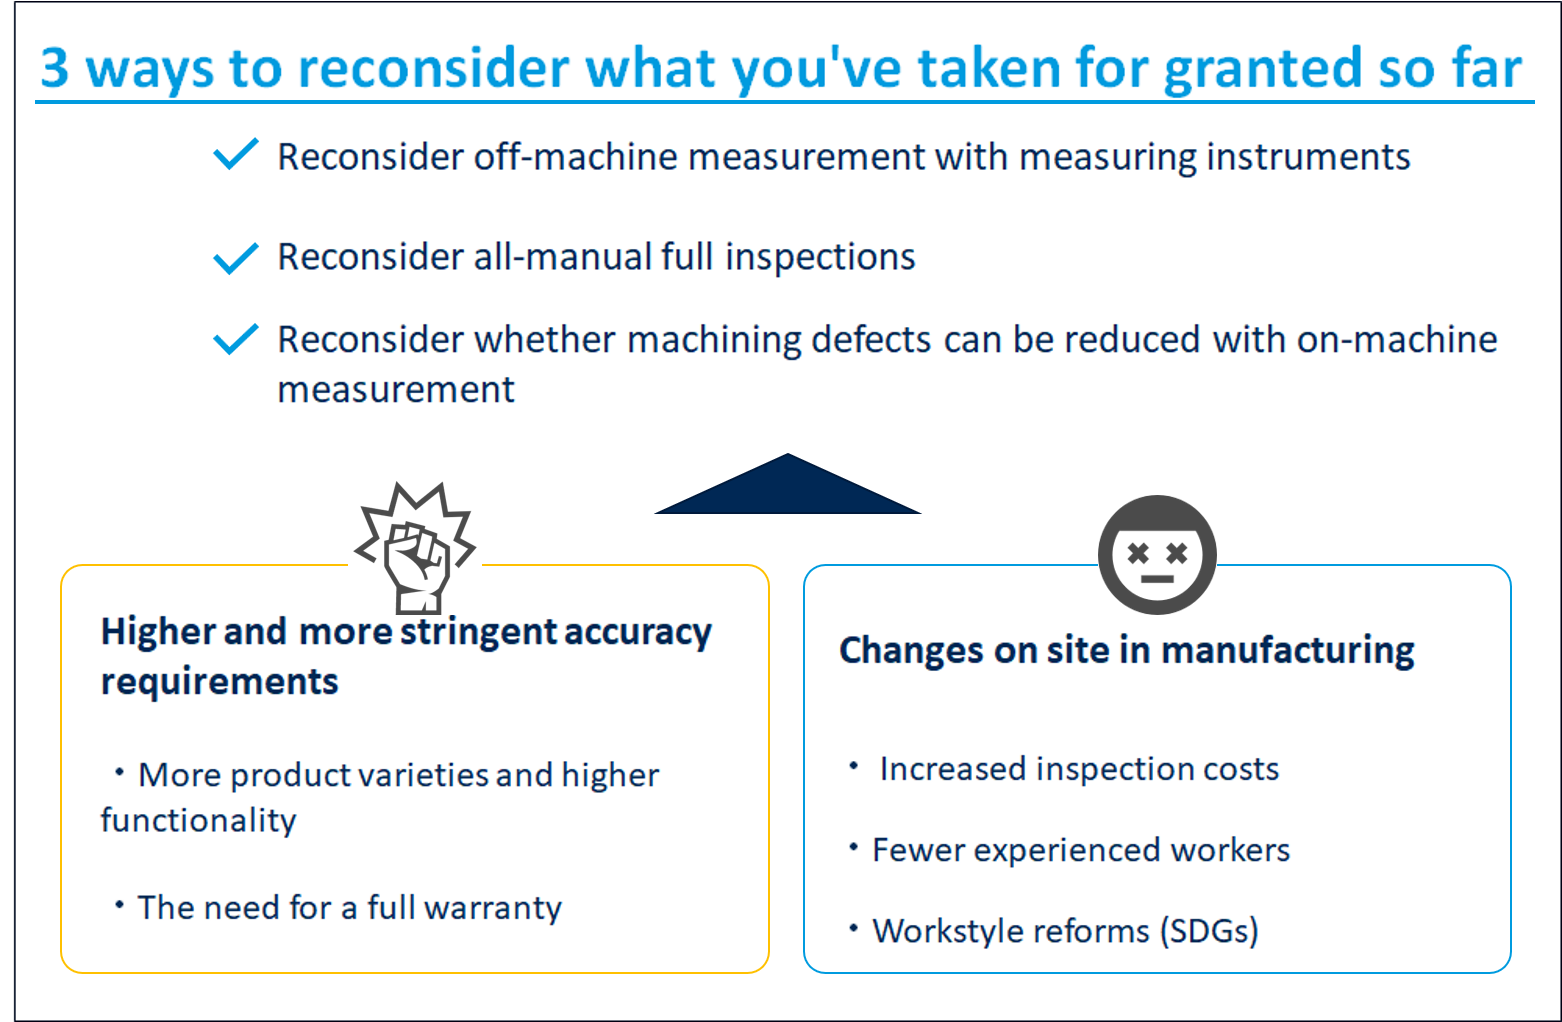
原因 2:那種「因為會降低運轉速度而避免進行機上測量」的時代是否已經過去了?
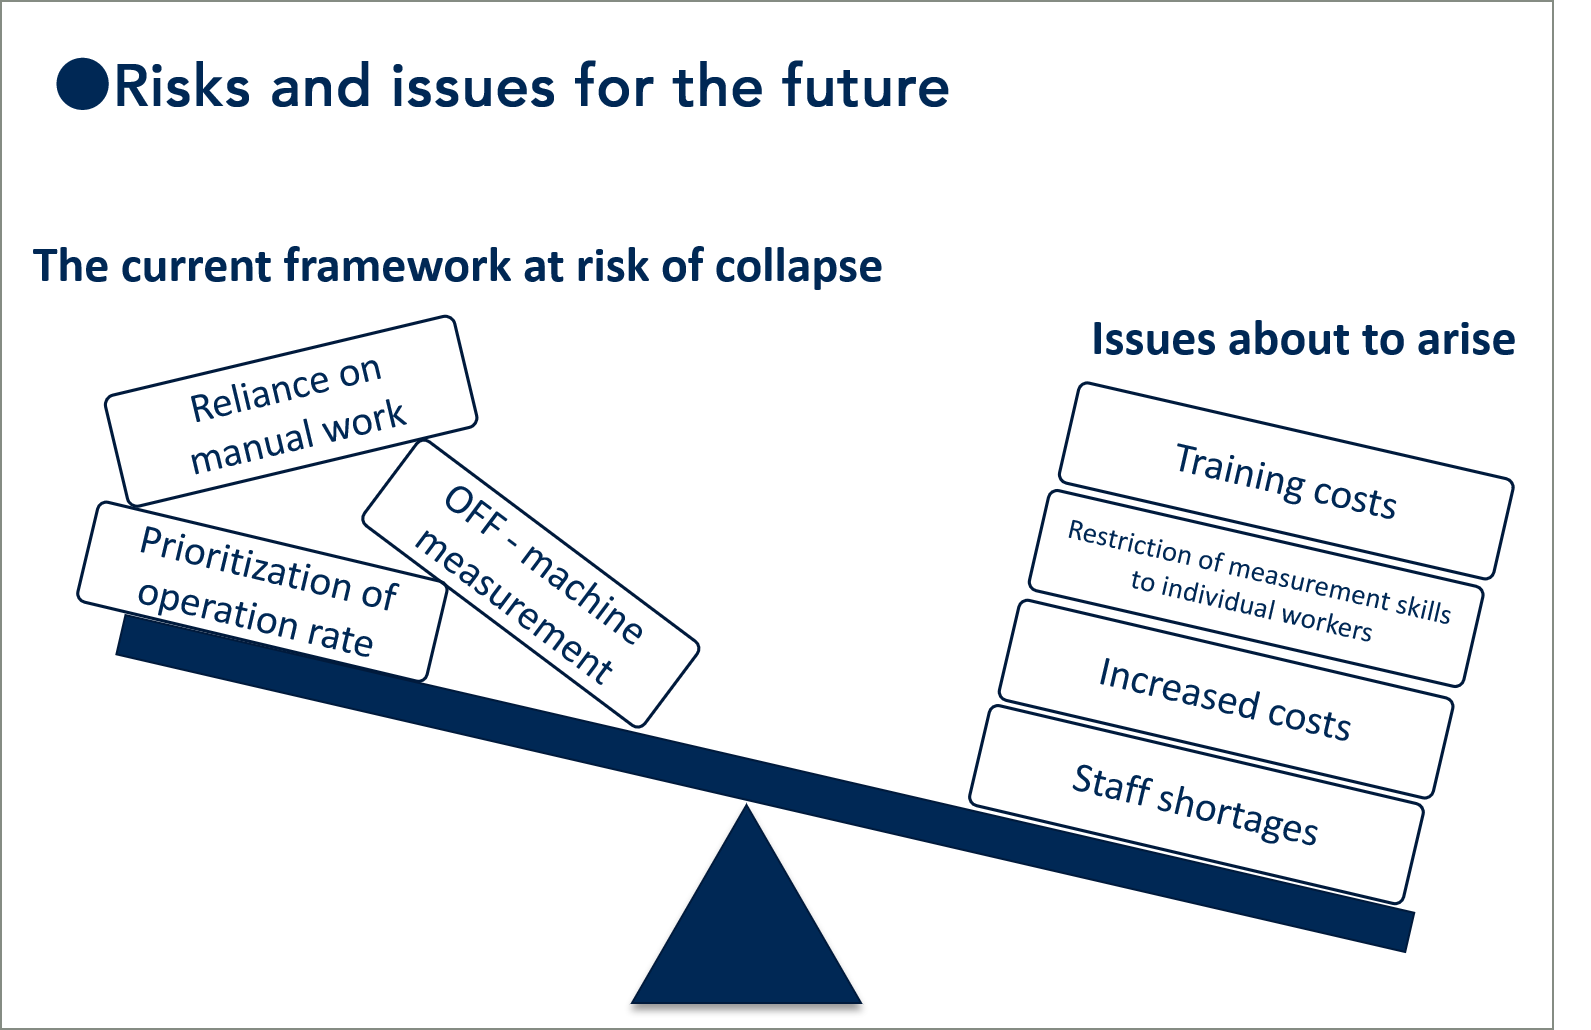
與其“僅在自己部門進行局部改進”,不如“跨部門全面優化製造流程 = 流程整合”。
目前,部門間的優化工作已被列為優先事項:
- 機械加工部門提高了機器運轉率
- 檢驗部門透過增加人手和設立專用檢驗線,確保不遺漏任何缺陷。
然而,從現在開始,重要的是做出有利於所有部門的改進。
目前的組織體系和框架現在或許行之有效,但它們能否持續五到十年?這一點必須考慮在內。
如何決定何時使用機上測量,何時使用三維測量儀器?
測量是保障品質的檢查點。
對於模具或飛機零件等精密加工零件,尤其是 3D 測量儀器,具有很高的可靠性。
對於模具或飛機零件等精密加工零件,尤其是 3D 測量儀器,具有很高的可靠性。
此外,還要注意,高度專業化的測量儀器需要以下維護成本。
- 溫度控制
- 加工部門和測量部門之間的合作
- 學習如何操作測量儀器
- 測量儀器本身缺乏獲利能力
對於需要達到最終加工精度的數控磨床,可以進行高精度測量和加工。
如果測量結果能夠匯總到研磨機中,則很可能降低檢驗員訓練成本,並減少因檢驗員不同而導致的測量差異。
嘗試以適當的比例組合這些選項。
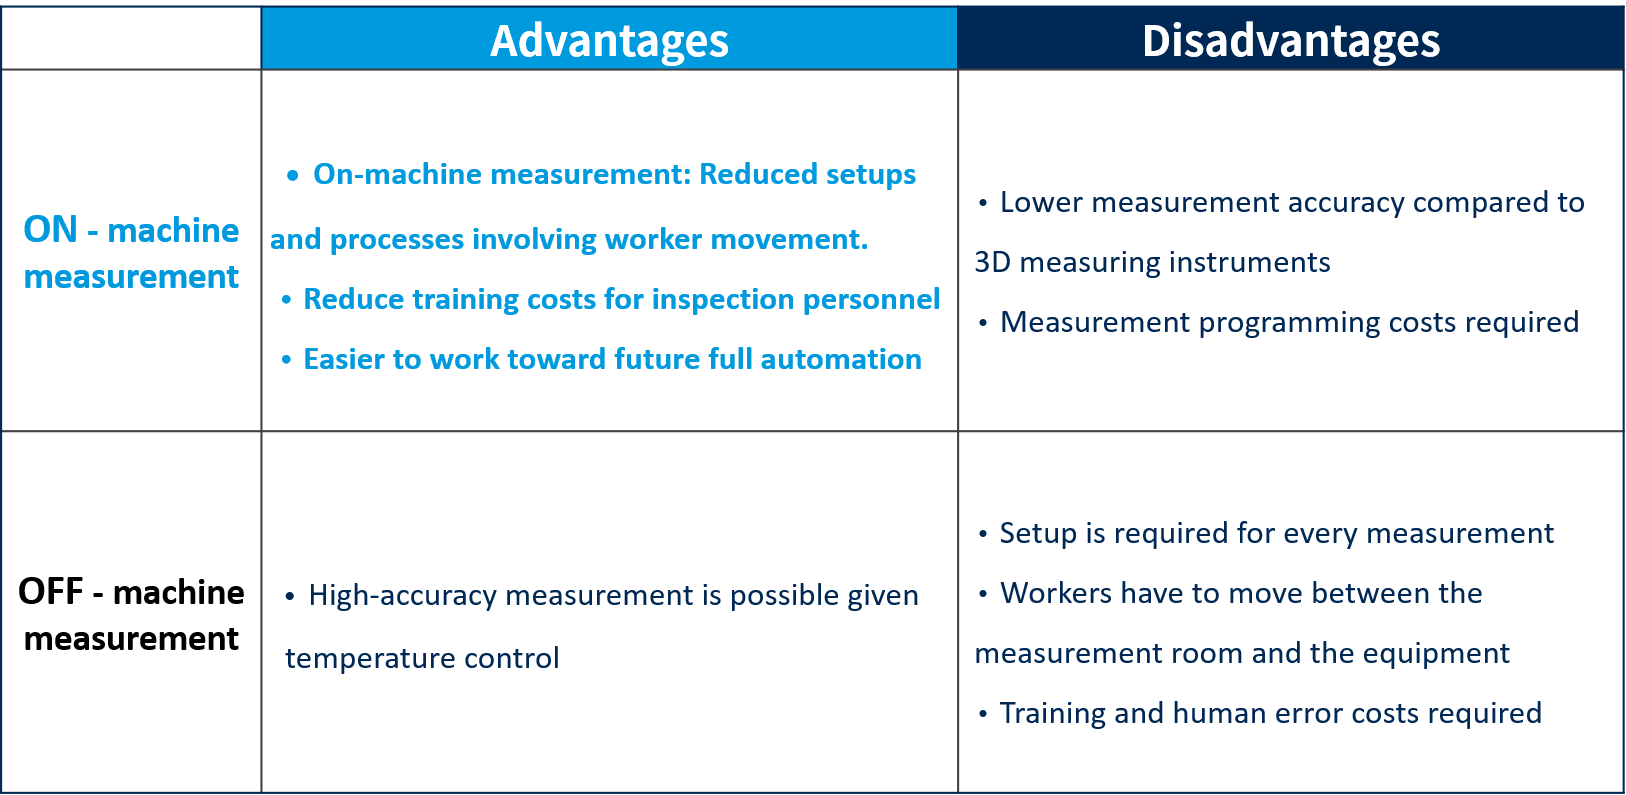
500 µs(代表值):機上測量的優缺點
優勢
- 機上測量:減少設定和涉及工人移動的流程。
- 非機器測量:可以進行高精度測量。
缺點
- 機上測量:與三維測量儀器等相比,測量精度更容易受到外部因素的影響。
- 非機器測量:需要大量的測量過程,以及較高的維護成本(人員/設備/操作)。
其他優點和缺點可總結如下。
如前所述,測量是一個重要的過程,它可以揭示加工品質。
在其他方面,測量過程中所涉及的過程的附加價值並不容易理解。
將機上測量視為優化整個製造現場的一種方法,平衡加工部門和測量部門的需求。
用於機上測量的觸發探頭 (Touch probe),可與研磨機搭配使用

超緊湊!可自動處理狹小空間內的工件!

這是對「砂輪應用過程」自動化的詳盡解釋,該過程透過砂輪撞擊工件時的火花和聲音進行檢查。
結合機上測量,這是業界首個在數控平面磨床上實現從設置到加工整個過程完全自動化的技術。
